
Kelas dan Kekuatan Pengencang: Cara Memilih Baut, Mur, dan Sekrup untuk Aplikasi Industri
Han Congming
PenulisKami berpengalaman dalam produksi dan penjualan sekrup serta pengencang, dengan fasilitas produksi sendiri dan kapasitas produksi skala besar yang stabil. Kami adalah spesialis sekrup bor mandiri, sekrup drywall, sekrup papan partikel, sekrup mesin, baut, dan pengencang khusus untuk aplikasi konstruksi dan industri.
Pendahuluan: Mengapa Pemilihan Kelas Pengikat adalah Keputusan Keandalan Industri
Di seluruh sektor manufaktur, energi, transportasi, konstruksi, dan perawatan peralatan, pengikat industri bukan sekadar komoditas bernilai rendah. Mereka adalah komponen fundamental yang menentukan keandalan sambungan, waktu operasi peralatan, dan akuntabilitas proyek. Fokus industri pada kelas pengikat mencerminkan pergeseran dari sekadar menanyakan apakah komponen dapat menyambungkan material, menjadi menanyakan apakah sambungan tersebut dapat diverifikasi, dilacak, dan mampu menanggung risiko jangka panjang.
Memahami Kelas Pengikat, Kelas Kekuatan, dan Penunjukan Material
Kelas Pengikat Tidak Sama dengan Material, Pelapis, atau Jenis Produk
Kelas pengikat mendefinisikan persyaratan kinerja mekanis berdasarkan standar yang ditentukan. Ini tidak sama dengan nama material seperti baja karbon, baja paduan, atau baja tahan karat, juga tidak setara dengan pelapisan seng, Dacromet, atau perawatan permukaan lainnya. Sistem material menetapkan sifat metalurgi, perlakuan panas memengaruhi kinerja mekanis, dan pelapis memengaruhi ketahanan korosi. Bersama-sama, mereka mendefinisikan identitas teknis pengikat industri, tetapi tidak ada yang dapat menggantikan yang lain.
Apa yang Sebenarnya Ditunjukkan oleh Kelas Baut, Kelas Kekuatan Mur, dan Kelas Sekrup
Kelas baut, kelas kekuatan mur, dan kelas sekrup mencerminkan perkembangan industri dari mengevaluasi komponen individual menjadi mengevaluasi sistem sambungan yang lengkap. Masalahnya bukan hanya seberapa besar gaya yang dapat ditahan oleh suatu komponen, tetapi apakah pasangan ulir tetap stabil, apakah sambungan bekerja secara konsisten, dan apakah sambungan mempertahankan kinerja yang diinginkan sepanjang masa pakainya.
Mengapa Angka Kelas Tidak Dapat Langsung Disetarakan atau Dikonversi Antar Standar
Dalam rantai pasokan industri global, angka kelas, metode pengujian, aturan penandaan, dan ruang lingkup penerapan berbeda antar wilayah dan standar. Memperlakukan kelas dari sistem yang berbeda sebagai sesuatu yang dapat dipertukarkan secara langsung dapat menciptakan kesenjangan antara dokumentasi teknis dan kinerja aktual. Dalam pengadaan internasional, penyerahan proyek, dan sengketa kualitas, nama standar, edisi, dan ruang lingkup lebih bermakna daripada sekadar angka kelas.
Standar yang Mendefinisikan Kinerja Pengikat Industri
Persyaratan ISO dan EN untuk Sifat Mekanis dan Penandaan
Standar seperti ISO 898-1 dan ISO 898-2 menetapkan bahasa yang sama untuk sifat mekanis, penandaan, dan pengujian pengikat berulir baja karbon dan baja paduan. Standar-standar ini memungkinkan produsen, perusahaan teknik, dan pengguna akhir di berbagai pasar untuk berkomunikasi berdasarkan standar pengikat yang sama dan menyediakan dasar yang dapat diverifikasi untuk akuntabilitas kualitas.
Standar ASTM dan SAE dalam Pasokan Industri Global
Di Amerika Utara dan rantai pasokan terkait, standar ASTM dan standar SAE banyak digunakan dalam manufaktur industri, teknik struktur, dan aplikasi peralatan. Standar-standar ini tidak hanya memengaruhi produksi, tetapi juga persetujuan gambar, penerimaan proyek, tanggung jawab asuransi, dan dokumentasi perdagangan. Oleh karena itu, standar bukan sekadar label teknis; standar adalah persyaratan masuk pasar.
Standar untuk Pengikat Baja Tahan Karat dan Tahan Korosi
Korosi telah mendorong industri melampaui kekuatan nominal menuju kompatibilitas material, validasi lingkungan, dan manajemen masa pakai. Standar seperti ISO 3506 membantu memperjelas hubungan antara kategori material baja tahan karat, kelas kinerja, dan kondisi layanan. Untuk pertimbangan terkait pelapis dan ketahanan korosi, lihat artikel Screwtrade tentang pelapis tahan korosi.
Bagaimana Gambar, Spesifikasi Pelanggan, dan Peraturan Lokal Menentukan Pemilihan
Persyaratan teknis dalam proyek industri biasanya muncul dari beberapa dokumen: gambar teknik, spesifikasi pelanggan, standar yang berlaku, peraturan proyek, dan perjanjian kualitas. Bersama-sama, mereka membentuk spesifikasi teknis pengikat. Proyek industri yang matang tidak bergantung pada deskripsi verbal atau nama komponen generik; mereka mendefinisikan batas kinerja, tanggung jawab inspeksi, dan aturan kontrol perubahan melalui dokumentasi.
Bagaimana Kelas Kekuatan Diterjemahkan ke dalam Kinerja Sambungan
Kekuatan Tarik, Kekuatan Luluh, Beban Bukti, dan Kekerasan
Kekuatan tarik, kekuatan luluh, beban bukti, dan kekerasan adalah indikator inti yang digunakan untuk menilai kinerja pengikat. Indikator-indikator ini mewakili batas patah, awal deformasi permanen, kapasitas beban pasangan ulir, dan kondisi perlakuan panas. Dalam aplikasi industri, hasil yang kuat pada satu indikator tidak menjamin sambungan yang andal; pertanyaan utamanya adalah apakah semua indikator yang relevan sesuai dengan beban aktual dan kondisi perakitan.
Mengapa Kompatibilitas Kekuatan Baut dan Mur Itu Penting
Keandalan sambungan bergantung pada koordinasi sistem, bukan pada memaksimalkan kekuatan satu komponen. Ketika kelas baut dan kelas kekuatan mur tidak cocok, kerusakan ulir, hilangnya gaya awal, atau deformasi plastis lokal dapat terjadi. Penekanan industri pada kombinasi yang cocok menunjukkan pergeseran dari menjual komponen individual menjadi mengelola tanggung jawab sambungan.
Pengaruh Pengikatan Ulir, Gaya Jepit, dan Gaya Awal
Sambungan industri yang andal memerlukan pengikatan ulir yang memadai, gaya jepit yang stabil, dan gaya awal yang sesuai. Faktor-faktor ini menentukan bagaimana beban eksternal didistribusikan melalui sambungan dan seberapa besar kemungkinannya untuk longgar di bawah getaran. Kelas adalah fondasi kinerja, tetapi desain sambungan dan konsistensi perakitan menentukan apakah potensi tersebut menjadi keandalan yang nyata.
Mengapa Penandaan Pengikat dan Ketertelusuran Lot Itu Penting
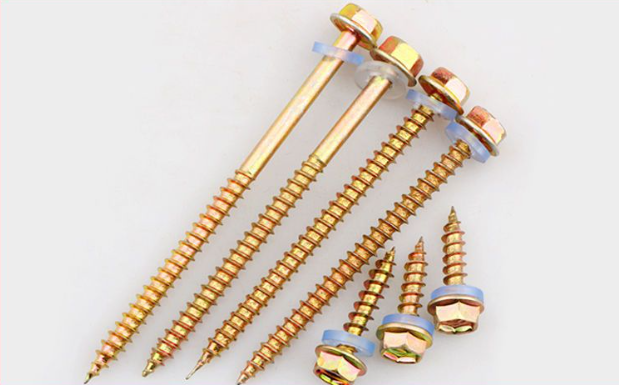
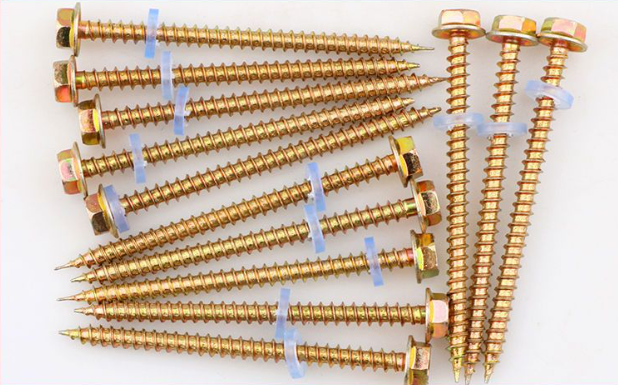
Penandaan komponen, laporan inspeksi, dan catatan produksi membentuk sistem ketertelusuran lot. Untuk sambungan industri yang kritis, catatan ini mendukung penerimaan kualitas, analisis akar masalah, alokasi tanggung jawab, dan isolasi risiko. Sistem pasokan yang menyediakan jejak bukti yang lengkap umumnya menawarkan nilai jangka panjang yang lebih besar daripada yang hanya berfokus pada volume produksi.
Pemilihan Pengikat Tidak Dapat Didasarkan pada Kelas Kekuatan Saja
Kondisi Beban Statis, Beban Dinamis, Getaran, dan Kelelahan
Beban statis, beban dinamis, dan kelelahan getaran memberikan tuntutan yang sangat berbeda pada sistem sambungan. Kondisi statis berfokus pada kapasitas beban, sementara kondisi siklik lebih menekankan pada retensi gaya awal, konsentrasi tegangan, dan konsistensi perakitan. Seiring berkembangnya otomatisasi, transportasi berkecepatan tinggi, dan mesin berat, keandalan kelelahan telah menjadi perhatian utama industri.
Paparan Suhu, Korosi, Kelembaban, dan Bahan Kimia
Lingkungan korosif mengubah perilaku jangka panjang material, pelapis, dan pasangan ulir. Suhu tinggi dan rendah, kelembaban, semprotan garam, dan media kimia tidak hanya memengaruhi penampilan tetapi juga gaya sambungan, kinerja pelepasan, dan mode kegagalan. Oleh karena itu, ketahanan korosi bukan lagi fitur opsional; ini adalah bagian dari manajemen siklus hidup peralatan.
Akses Perakitan, Metode Pemasangan, dan Persyaratan Perawatan
Otomatisasi, jendela perawatan yang lebih pendek, dan desain peralatan modular membuat akses, konsistensi torsi, dan kemudahan servis menjadi semakin penting. Saat mengevaluasi pengikat industri, organisasi industri tidak lagi hanya mempertimbangkan kinerja komponen individual. Mereka juga mengevaluasi kompatibilitas dengan proses di lokasi, siklus produksi otomatis, dan strategi perawatan jangka panjang.
Mengapa Kekuatan Lebih Tinggi Tidak Selalu Berarti Risiko Lebih Rendah
Kelas kekuatan yang lebih tinggi tidak secara otomatis berarti keandalan sistem yang lebih besar. Material berkekuatan tinggi biasanya lebih sensitif terhadap perlakuan panas, penyelesaian permukaan, dan kontrol perakitan. Jika proses-proses tersebut tidak dikontrol dengan baik, risiko kerapuhan hidrogen, patah tunda, atau kegagalan kelelahan dapat meningkat. Industri mencari keseimbangan antara kinerja dan kondisi layanan, daripada angka kelas yang terus meningkat tanpa batas.
Logika Pemilihan Kelas di Seluruh Aplikasi Industri Utama
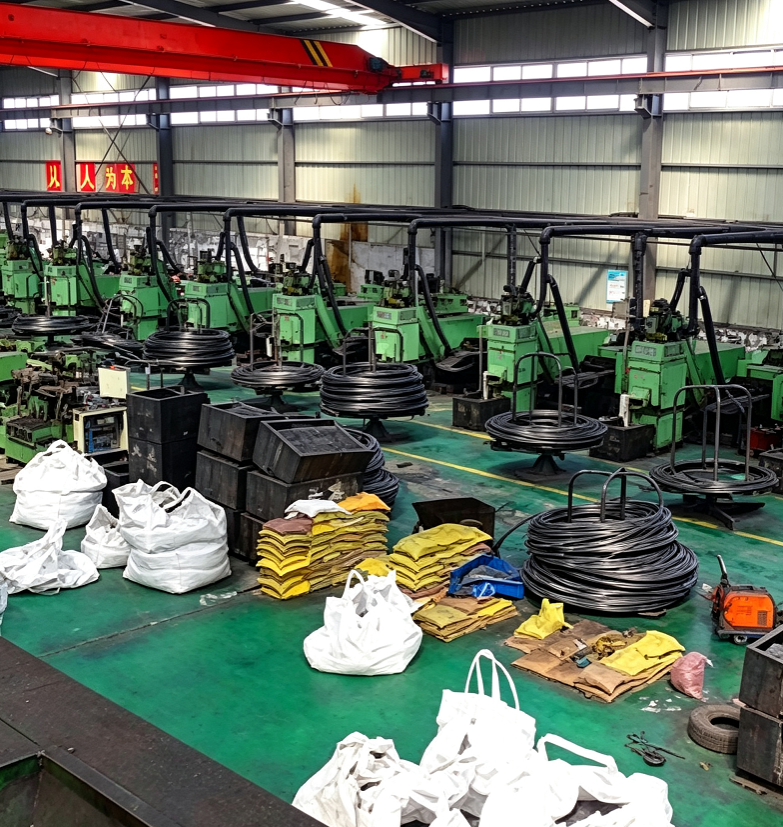
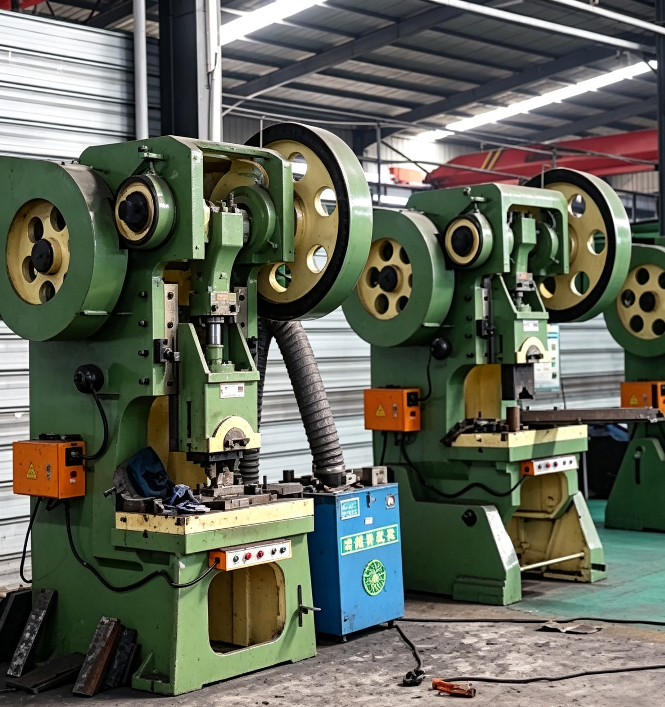
Mesin dan Peralatan Berat
Sambungan pada mesin dan peralatan berat beroperasi di bawah benturan, beban siklik, dan getaran kompleks. Sektor ini telah mendorong pengembangan berkelanjutan dalam kelas pengikat, teknologi anti-kelonggaran, kontrol proses perakitan, dan analisis kegagalan. Hal ini juga menjadikan keandalan sambungan sebagai komponen penting dari sistem kualitas produsen peralatan.
Struktur Baja dan Bangunan Industri
Struktur baja dan fasilitas industri menekankan konsistensi sambungan, catatan konstruksi, dan daya tahan lingkungan jangka panjang. Persyaratan industri melampaui kelas baut hingga metode konstruksi, tanggung jawab desain, penerimaan kualitas, dan inspeksi lanjutan. Keandalan sambungan struktural tetap menjadi bagian dari manajemen risiko siklus hidup.
Proyek Energi, Transportasi, dan Infrastruktur
Proyek energi, transportasi, dan infrastruktur biasanya melibatkan masa pakai yang panjang, lingkungan yang kompleks, dan persyaratan keselamatan yang tinggi. Sektor-sektor ini telah mendorong spesifikasi teknis pengikat yang lebih ketat, verifikasi pihak ketiga, dan persyaratan ketertelusuran lot, sehingga meningkatkan ambang batas untuk konsistensi kualitas pemasok.
Peralatan Lembaran Logam Industri dan Perakitan Kabinet
Peralatan lembaran logam industri dan kabinet mungkin tampak melibatkan beban yang lebih rendah, tetapi sering kali menghadapi deformasi lembaran tipis, pelepasan berulang, getaran, dan ruang pemasangan yang terbatas. Segmen ini menunjukkan hubungan antara kelas sekrup, desain ulir, proses perakitan, dan aksesibilitas perawatan.
Konsekuensi Umum dari Pemilihan Kelas yang Salah
Kekuatan Tidak Memadai Menyebabkan Sambungan Longgar atau Patah
Ketika sistem sambungan tidak dapat memenuhi persyaratan beban dan perakitan aktualnya, kelonggaran, deformasi, dan patah dapat terjadi seiring waktu. Kegagalan pengikat seperti ini jarang disebabkan oleh satu kesalahan kelas saja; biasanya muncul dari kelemahan gabungan dalam desain, manufaktur, pemasangan, dan perawatan.
Kelas Baut dan Mur yang Tidak Cocok
Kelas baut dan kelas kekuatan mur yang tidak cocok mengganggu keseimbangan sistem sambungan. Masalah yang diakibatkannya dapat mencakup kerusakan pasangan ulir, kegagalan pengencangan, atau perawatan yang sulit. Akar penyebabnya sering kali adalah kegagalan untuk memperlakukan baut, mur, ring, dan kondisi pemasangan sebagai satu sistem yang terhubung.
Kegagalan Kelelahan, Pengupasan Ulir, dan Pengencangan Berlebihan
Di bawah beban dinamis dan kelelahan getaran yang berkelanjutan, penyimpangan perakitan kecil menjadi diperkuat seiring waktu. Pengupasan ulir, hilangnya gaya awal, dan pengencangan berlebihan bukanlah masalah pemasangan yang terisolasi; ini mencerminkan masalah industri yang lebih luas yang melibatkan kontrol manufaktur, perkakas, pelatihan, dan disiplin proses.
Risiko Korosi, Kerusakan Pelapis, dan Kerapuhan Hidrogen
Kerusakan pelapis, kontak logam berbeda, dan paparan lingkungan secara progresif mengurangi daya tahan sambungan. Perawatan permukaan yang tidak tepat dan kontrol pelepasan hidrogen juga dapat meningkatkan risiko kerapuhan hidrogen. Pembahasan Screwtrade tentang pemilihan pelapis perlindungan korosi menegaskan bahwa perawatan permukaan harus dievaluasi bersama dengan kondisi layanan aktual.
Cara Menulis Persyaratan Teknis Pengikat yang Jelas untuk Pengadaan Industri
Tentukan Standar, Kelas, Dimensi, Ulir, dan Toleransi
Dokumentasi teknis yang jelas adalah fondasi pengadaan industri yang teratur. Spesifikasi teknis pengikat memungkinkan teknik, pembelian, manufaktur, inspeksi, dan pemasok untuk bekerja dalam bahasa yang sama, mengurangi kesalahpahaman yang disebabkan oleh penamaan yang tidak jelas, standar yang usang, atau toleransi yang hilang.
Tentukan Persyaratan Material, Perlakuan Panas, Pelapis, dan Korosi
Material, perlakuan panas, dan kinerja pelapis membentuk rantai kritis di balik perilaku sambungan jangka panjang. Meningkatnya presisi persyaratan ini mencerminkan pergeseran pasar dari sekadar membeli komponen menjadi memperoleh hasil kinerja yang dapat diverifikasi.
Tentukan Persyaratan Laporan Uji Mekanis, Sertifikat, dan Ketertelusuran Lot
Laporan uji sifat mekanis, sertifikat material, catatan inspeksi, dan informasi ketertelusuran lot adalah cara utama tanggung jawab kualitas ditransfer melalui rantai pasokan industri. Dokumentasi bukanlah beban administratif; ini adalah mekanisme untuk mengurangi risiko dalam kolaborasi antar perusahaan.
Bagaimana Pembeli Harus Melihat Melampaui Harga Satuan Saat Membandingkan Pemasok
Pengadaan industri secara bertahap beralih dari perbandingan harga satuan ke evaluasi nilai total. Kemampuan pengujian, konsistensi pengiriman, pengetahuan standar, respons kualitas, dan dukungan dokumentasi semuanya memengaruhi biaya proyek akhir. Untuk pengikat industri yang kritis, harga pembelian yang lebih rendah belum tentu menghasilkan biaya siklus hidup yang lebih rendah.
Kontrol Kualitas dan Inspeksi Masuk untuk Pengikat Industri
Inspeksi Visual, Verifikasi Penandaan, dan Pemeriksaan Dimensi
Inspeksi masuk adalah garis pertahanan pertama dalam sistem kualitas industri. Memeriksa tampilan, penandaan, dimensi, dan kondisi ulir mengidentifikasi ketidaksesuaian yang jelas dan membantu mencegah komponen dengan kelas, lot, atau kondisi proses yang berbeda memasuki produksi.
Pengujian Mekanis dan Verifikasi Kinerja Pelapis
Melalui pengujian sifat mekanis dan verifikasi kinerja pelapis, organisasi dapat mengonfirmasi apakah komponen yang dipasok memenuhi standar pengikat yang disyaratkan. Untuk sambungan kritis, validasi ini tidak hanya mendukung penerimaan pengiriman tetapi juga kredibilitas manufaktur dan keselamatan pengguna akhir.
Manajemen Lot, Kontrol Material Tidak Sesuai, dan Akuntabilitas Pemasok
Ketertelusuran lot yang efektif membatasi penyebaran masalah kualitas dan mendukung tindakan korektif, perbaikan pemasok, dan akuntabilitas. Manajemen industri pengikat yang matang tidak hanya berfokus pada pengembalian setelah masalah terjadi; ia menggunakan data dan kontrol proses untuk mengurangi kemungkinan cacat mencapai tahap aplikasi.
Proses Pemilihan Praktis untuk Tim Pengadaan dan Teknik Industri
Tentukan Struktur Sambungan dan Lingkungan Layanan
Pemilihan pengikat industri dimulai dengan memahami struktur sambungan dan kondisi layanan. Karakteristik beban, kombinasi material, interval perawatan, dan lingkungan korosif bersama-sama mendefinisikan batas solusi sambungan. Diskusi kelas tanpa konteks layanan memiliki nilai teknik yang terbatas.
Konfirmasi Standar yang Berlaku dan Kelas Kekuatan yang Diperlukan
Mengonfirmasi standar pengikat dan kelas kekuatan yang relevan menerjemahkan kebutuhan teknik menjadi persyaratan yang dapat diproduksi, diperiksa, dan dikirimkan. Langkah ini menghubungkan desain, pengadaan, dan manufaktur sekaligus mengurangi kesalahan rantai pasokan.
Cocokkan Pengikat, Kontrol Pemasangan, dan Persyaratan Inspeksi
Kualitas sambungan dihasilkan dari efek gabungan kinerja komponen, proses pemasangan, dan sistem inspeksi. Gaya awal yang stabil, gaya jepit yang sesuai, perakitan yang terkontrol, dan inspeksi masuk yang efektif menentukan apakah persyaratan kelas dapat dicapai dalam aplikasi nyata.
Selesaikan Validasi Sampel Sebelum Pengadaan Volume
Nilai industri dari validasi sampel tidak terbatas pada meninjau tampilan komponen. Ini mengidentifikasi risiko yang terkait dengan interpretasi standar, kompatibilitas perakitan, dan kelengkapan dokumen sebelum pengiriman volume. Ini juga menetapkan fondasi untuk ketertelusuran lot dan tata kelola kualitas di kemudian hari.
Kesimpulan: Memperlakukan Pemilihan Kelas Pengikat sebagai Keputusan Teknik Tingkat Sistem
Kelas pengikat adalah bahasa bersama untuk keandalan sambungan industri dan indikator kemampuan manufaktur, standardisasi, dan tata kelola rantai pasokan. Persaingan industri bergerak melampaui pasokan komponen tunggal menuju respons terintegrasi terhadap standar pengikat, bukti kualitas, kesesuaian lingkungan, dan akuntabilitas jangka panjang. Untuk diskusi lebih lanjut tentang standar, gambar proyek, atau dokumentasi teknis, hubungi Screwtrade melalui halaman kontak.
Related News
Other news you might be interested in
Mengapa Sekrup Bor Sendiri Gagal Mengebor: Daftar Periksa Substrat dan Pemasangan
Ketika sekrup bor sendiri berputar melawan baja tanpa membuat kemajuan, keputusan pembelian menjadi mendesak: haruskah pemasang mengubah pengaturan alat, haruskah pembeli memesan sekrup yang berbeda, atau haruskah pemasok menyelidiki batch tersebut?Diagnosis yang berguna dimulai dengan mengidentifikasi dengan tepat di mana pengeboran berhenti. Catat material pada titik tersebut, periksa sekrup yang dipilih terhadap rakitan, lalu bandingkan kondisi pemasangan. Pendekatan ini memberikan pembeli dasar yang lebih jelas untuk memutuskan apa yang harus diubah dan bukti apa yang harus diminta.
Sekrup Self-Drilling Bor Massal: Daftar Periksa RFQ untuk Importir dan Distributor AS
Saat mencari sekrup self-drilling bor massal, harga satuan hanya berguna jika Anda tahu persis apa yang tercakup di dalamnya. Dua penawaran mungkin tampak menggambarkan produk yang sama tetapi berbeda dalam dimensi, lapisan, kemasan, atau kondisi pengiriman. Bagi importir dan distributor AS yang mengelola beberapa SKU, perbedaan tersebut dapat menyulitkan perbandingan pemasok. Permintaan penawaran yang jelas—RFQ—membantu pemasok memahami kebutuhan Anda dan memberi tim purchasing Anda dasar yang konsisten untuk meninjau penawaran mereka. Daftar periksa ini menjelaskan apa yang perlu disertakan, detail apa yang perlu dikonfirmasi, dan cara mengubah pertanyaan awal menjadi spesifikasi yang dapat ditinjau oleh pembeli dan pemasok.
Want to know more?
Get in touch with us for more information about our services and products.