
Sekrup Pembentuk Ulir vs. Sekrup Pemotong Ulir: Memilih Pengikat yang Tepat untuk Rakitan Lembaran Logam
Han Congming
PenulisKami berpengalaman dalam produksi dan penjualan sekrup serta pengencang, dengan fasilitas produksi sendiri dan kapasitas produksi skala besar yang stabil. Kami adalah spesialis sekrup bor mandiri, sekrup drywall, sekrup papan partikel, sekrup mesin, baut, dan pengencang khusus untuk aplikasi konstruksi dan industri.
Dalam manufaktur lembaran logam modern, pengencang tidak lagi dianggap sebagai komponen sambungan sederhana. Material, ketebalan, jenis lubang, metode pemasangan, dan lingkungan operasi lembaran logam semuanya mempengaruhi keandalan sambungan. Ketika sebuah sambungan tidak menggunakan mur atau ulir internal yang sudah dibuat sebelumnya, sekrup pembentuk ulir dan sekrup pemotong ulir mewakili dua pendekatan pengikatan yang berbeda.
Memahami cara kerja kedua jenis sekrup ini membantu produsen menetapkan kriteria pemilihan yang lebih andal untuk pengikatan lembaran logam, perakitan peralatan, dan produksi otomatis. Katalog produk pengencang industri Screwtrade di sini mencakup sekrup self-drilling, pengencang atap, ring, dan komponen sambungan industri lainnya yang dapat digunakan sebagai referensi untuk kebutuhan aplikasi yang berbeda.
Mengapa Industri Lembaran Logam Perlu Membedakan Kedua Jenis Sekrup Berulir Ini
Meningkatnya Kebutuhan akan Sambungan Tipis, Ringan, dan Tanpa Mur
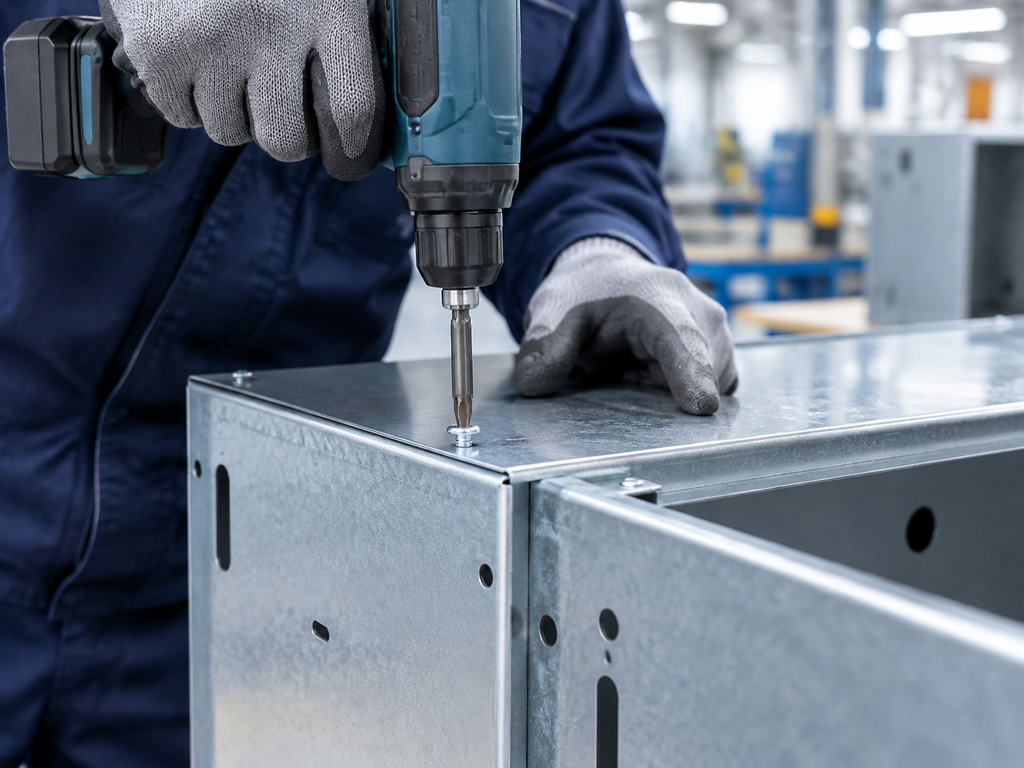
Komponen otomotif, peralatan rumah tangga, peralatan elektronik, dan rumah industri semakin banyak menggunakan lembaran logam yang lebih tipis dan lebih ringan. Sambungan baut-dan-mur tradisional seringkali membutuhkan ruang, proses, dan komponen tambahan. Akibatnya, sekrup lembaran logam self-tapping dapat mengurangi langkah perakitan dan meningkatkan efisiensi produksi dengan menciptakan sambungan tanpa mur terpisah.
Untuk aplikasi yang memerlukan pengeboran, pembentukan ulir, dan pengikatan dalam satu operasi, sekrup self-drilling dapat menggabungkan beberapa proses. Kesesuaiannya masih tergantung pada ketebalan lembaran, kapasitas mata bor, dan desain sambungan secara keseluruhan.
Bagaimana Pembentukan Ulir Mempengaruhi Kualitas Sambungan Lembaran Logam
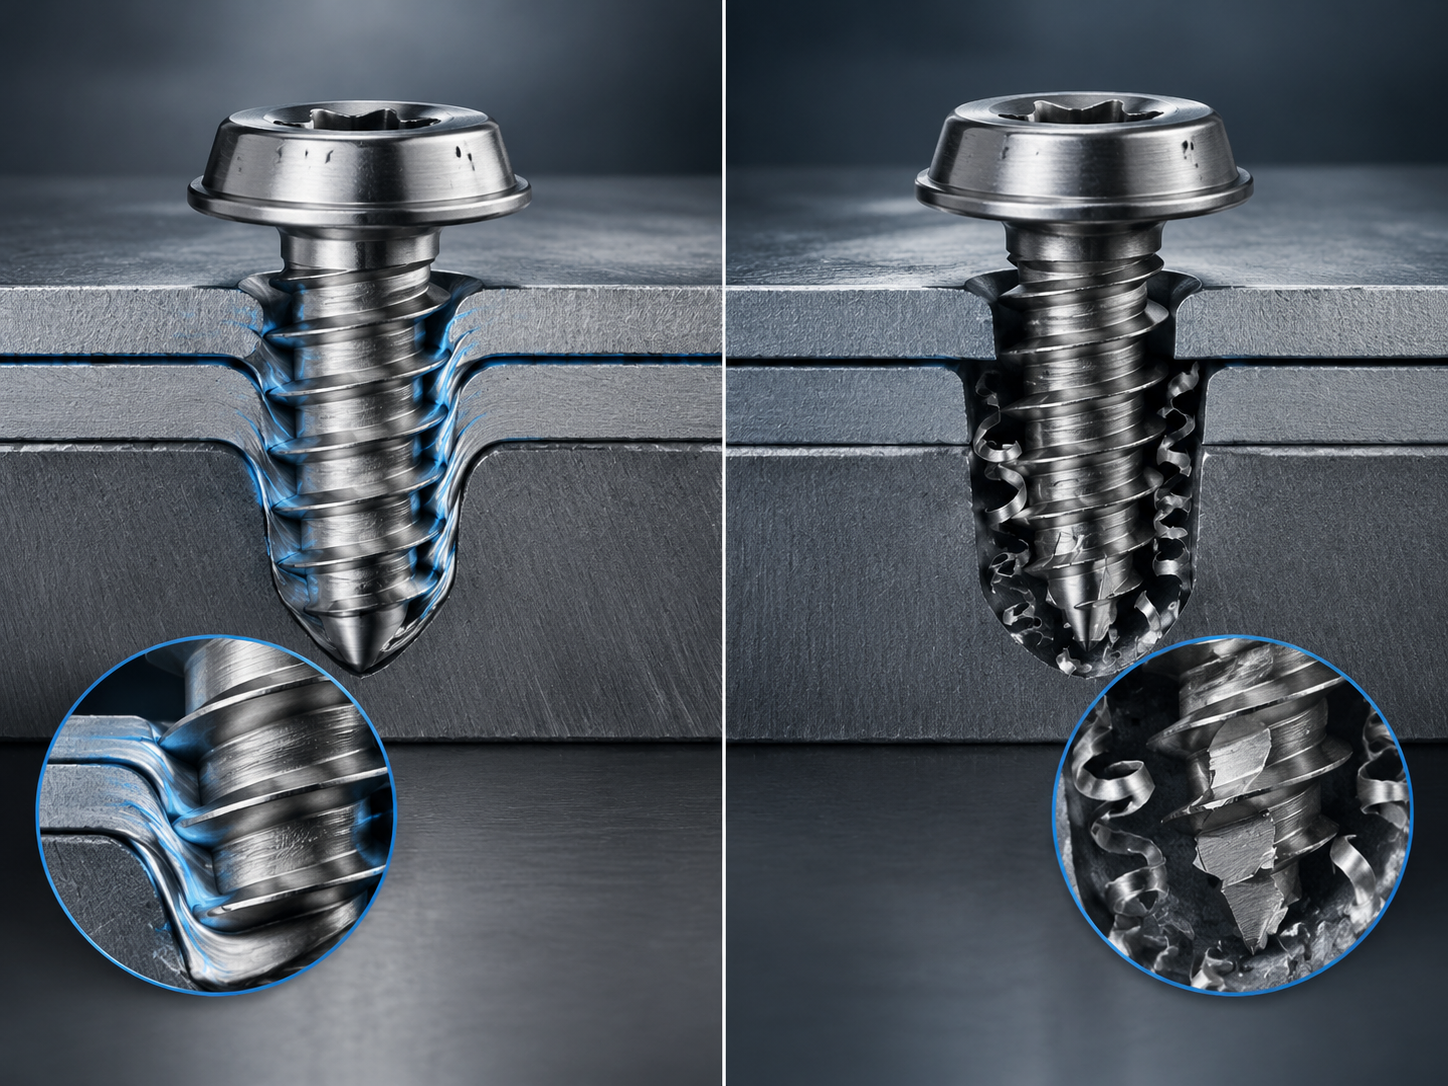
Ketika sekrup memasuki lembaran logam, ia dapat membentuk ulir dengan memindahkan material atau dengan memotong material. Hal ini secara langsung mempengaruhi kualitas dinding lubang, pengikatan ulir, ketahanan cabut, dan risiko deformasi lembaran. Oleh karena itu, sekrup pembentuk ulir dan sekrup pemotong ulir tidak boleh dipertukarkan hanya berdasarkan penampilan atau nama produk.
Panduan jenis sekrup lembaran logam dan pemilihan material Screwtrade di sini juga memperlakukan substrat, ketebalan total, mata bor, diameter, panjang, dan pengikatan ulir sebagai bagian dari proses pemilihan terintegrasi daripada hanya mengevaluasi diameter saja.
Menyeimbangkan Efisiensi Produksi, Kekuatan Sambungan, dan Perawatan di Masa Depan
Manufaktur bervolume tinggi memerlukan pemasangan yang cepat, sementara perawatan peralatan memerlukan kekuatan yang memadai dan kemampuan pembongkaran. Oleh karena itu, pemilihan teknik harus mempertimbangkan efisiensi perakitan lembaran logam, masa pakai, kemudahan perbaikan, dan kontrol serpihan di lingkungan produksi.
Untuk perakitan satu kali, kecepatan pemasangan mungkin menjadi tujuan utama. Namun, untuk rumah peralatan, panel inspeksi, dan kabinet industri, pembongkaran berulang mungkin lebih penting daripada kecepatan pemasangan awal.
Bagaimana Sekrup Pembentuk Ulir dan Sekrup Pemotong Ulir Bekerja
Sekrup Pembentuk Ulir: Menciptakan Ulir Melalui Deformasi Plastis
Sekrup pembentuk ulir menekan lembaran logam dan menyebabkan material mengalir secara plastis di sepanjang profil ulir. Ini menciptakan ulir internal yang cocok dengan sekrup. Karena relatif sedikit material yang dihilangkan, metode pengikatan ini umumnya menjaga kontinuitas dinding lubang dan menghasilkan serpihan yang terbatas.
Untuk lembaran baja tipis yang ulet, lembaran paduan aluminium, dan material lunak tertentu, pembentukan ulir dapat mengurangi kehilangan material. Namun, jika lembaran terlalu tipis atau kurang memiliki keuletan yang memadai, gaya pembentukan yang berlebihan dapat menghasilkan tepi lubang yang terangkat atau deformasi lokal.
Sekrup Pemotong Ulir: Menciptakan Ulir dengan Memotong Lembaran Logam
Sekrup pemotong ulir menggunakan ujung potong atau ceruk potong untuk menghilangkan sebagian material dan membuat ulir di dalam lembaran. Metode ini dapat cocok untuk material yang lebih keras atau lubang pra-bor tertentu, tetapi serpihan, geram, dan kerusakan dinding lubang harus dikendalikan.
Kinerja sekrup potong tidak hanya tergantung pada profil ulirnya, tetapi juga pada ketajaman ujung potong, ruang pembuangan serpihan, dan kondisi alat pemasangan. Jika serpihan tidak dapat keluar secara efektif, resistansi pemasangan dapat meningkat dan ulir mungkin tidak terbentuk sempurna.
Hubungan Antara Sekrup Self-Tapping, Sekrup Self-Drilling, dan Sekrup Lembaran Logam
Sekrup self-tapping adalah kategori industri yang luas. Mereka termasuk sekrup yang membentuk ulir melalui perpindahan material serta sekrup yang memotong ulir ke dalam material. Sekrup self-drilling menambahkan fungsi pengeboran ke proses pembentukan ulir dan dapat menghilangkan operasi pra-pengeboran terpisah, tetapi desain mata bornya dan ketebalan lembaran yang sesuai masih harus dievaluasi secara independen.
Panduan sekrup self-tapping versus self-drilling Screwtrade di sini menjelaskan bahwa sekrup self-tapping konvensional umumnya memerlukan lubang pra-bor, sementara sekrup self-drilling dapat melakukan pengeboran dan pengikatan dalam kondisi yang sesuai.
Perbedaan Mendasar Antara Dua Metode Pembentukan Ulir
Perbedaan dasarnya adalah bagaimana material diperlakukan: sekrup pembentuk ulir terutama memindahkan material, sementara sekrup pemotong ulir menghilangkan material untuk membuat ulir. Perbedaan ini mempengaruhi resistansi pemasangan, kekuatan sambungan, timbulan serpihan, dan kinerja perakitan berulang.
Keputusan teknik harus didasarkan pada kekerasan lembaran, keuletan, desain lubang, dan kondisi operasi daripada berasumsi bahwa satu jenis sekrup cocok untuk setiap perakitan lembaran logam.
Perbandingan Kinerja Teknik Antara Kedua Jenis Sekrup
Kekuatan Sambungan dan Pengikatan Ulir Efektif
Kekuatan sambungan tidak hanya tergantung pada material sekrup tetapi juga pada pengikatan ulir yang efektif, ketebalan lembaran, dan integritas ulir. Dalam sambungan lembaran tipis, panjang pengikatan yang tidak mencukupi dapat mengurangi area penahan beban, sementara gaya pembentukan yang berlebihan dapat merusak lembaran.
Selama pemilihan, para insinyur harus memastikan bahwa sekrup mempertahankan pengikatan ulir efektif yang cukup pada material pendukung setelah melewati lembaran luar.
Ketahanan Cabut, Geser, dan Getaran
Ketahanan cabut terutama dipengaruhi oleh kekuatan lembaran, kedalaman pengikatan ulir, dan kondisi dinding lubang. Ketahanan strip-out tergantung pada apakah ulir yang terbentuk tetap utuh. Di lingkungan yang bergetar, gaya jepit antara sekrup dan lembaran, kesesuaian ulir, dan perilaku kelelahan material harus dievaluasi bersama.
Untuk komponen baja ringan, rumah peralatan, dan pelindung mekanis, penting juga untuk menentukan apakah getaran jangka panjang akan memperbesar lubang atau melonggarkan sekrup.
Persyaratan Lubang Pra-Bor dan Resistansi Pemasangan
Solusi pembentuk ulir umumnya sensitif terhadap ukuran lubang pra-bor. Lubang yang terlalu kecil meningkatkan resistansi pemasangan, sementara lubang yang terlalu besar mengurangi pengikatan ulir. Solusi pemotong ulir mungkin mentolerir kondisi lubang tertentu, tetapi ujung potong yang aus atau pembuangan serpihan yang buruk juga dapat meningkatkan resistansi pemasangan.
Dalam produksi, pengujian sampel harus digunakan untuk menentukan hubungan antara ukuran lubang, kecepatan pemasangan, dan ketebalan lembaran.
Risiko Serpihan, Geram, dan Deformasi Lembaran
Pemotongan ulir dapat menghasilkan serpihan logam. Jika tidak dihilangkan, ini dapat mempengaruhi peralatan listrik, mesin presisi, atau komponen bergerak. Meskipun pembentukan ulir menghasilkan lebih sedikit serpihan, lembaran tipis atau yang kurang ulet masih dapat mengembangkan tepi lubang yang terangkat, retakan, atau deformasi lokal.
Untuk alasan ini, manajemen serpihan dan kontrol deformasi lembaran harus disertakan dalam evaluasi proses pengikatan lembaran logam.
Pembongkaran Berulang dan Perawatan Jangka Panjang
Jika perakitan lembaran logam harus sering dibongkar, para insinyur harus mengevaluasi apakah ulir dapat tetap utuh. Perpindahan material yang berlebihan dapat mengurangi kemampuan perakitan berulang, sementara pemotongan berulang dapat memperbesar lubang.
Untuk peralatan yang dapat diservis, pengujian perakitan berulang harus digunakan untuk memantau pertumbuhan lubang, keausan ulir, dan retensi gaya jepit daripada hanya menilai kinerja dari pemasangan pertama.
Prinsip Pemilihan untuk Material dan Ketebalan Lembaran yang Berbeda
Perbedaan Antara Baja Karbon, Baja Galvanis, Baja Tahan Karat, dan Lembaran Aluminium
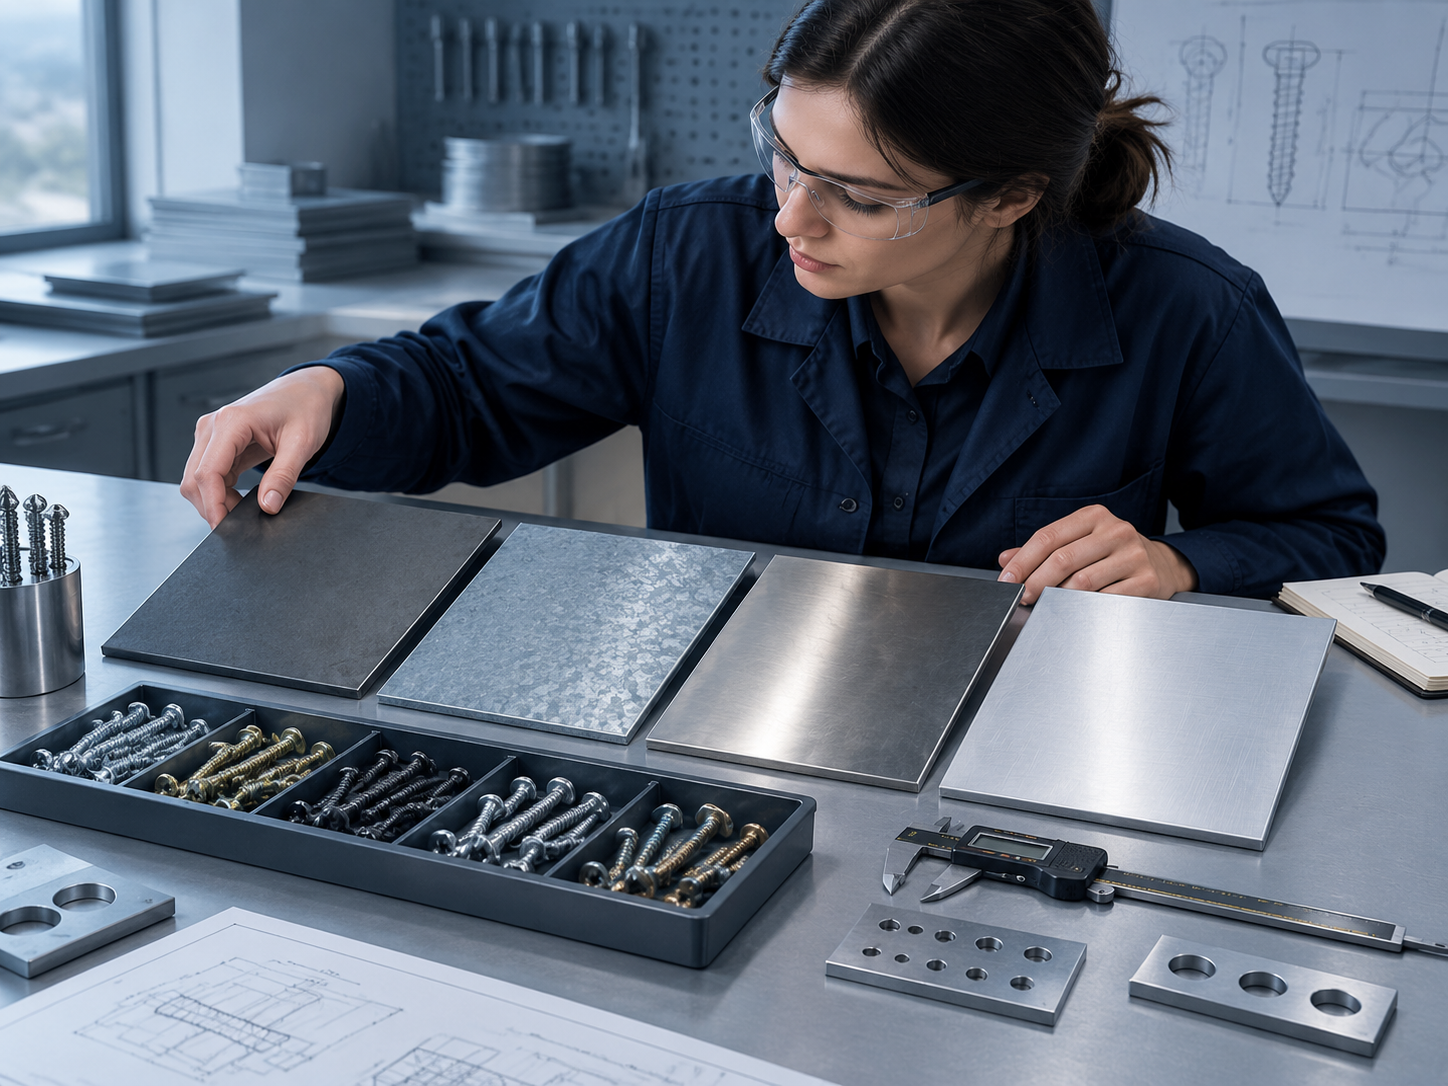
Baja karbon umumnya menawarkan kekuatan dan kemampuan mesin yang stabil. Lembaran galvanis memerlukan kontrol yang hati-hati untuk menghindari kerusakan berlebihan pada lapisan pelindung. Baja tahan karat lebih keras dan lebih sensitif terhadap kemampuan pemotongan dan resistansi pemasangan. Paduan aluminium relatif ulet, tetapi keausan ulir dan ketahanan terhadap pengupasan memerlukan perhatian khusus.
Untuk lingkungan korosif, para insinyur dapat merujuk pada halaman produk sekrup self-drilling bi-metal Screwtrade di sini dan halaman produk sekrup self-drilling kepala ring heksagonal 304 stainless steel di sini, sambil tetap memvalidasi pilihan material akhir terhadap lembaran aktual dan lingkungan operasi.
Persyaratan Pemilihan untuk Lembaran Tipis, Sedang, dan Multi-Lapis
Lembaran tipis lebih mungkin mengalami deformasi tepi lubang dan pengupasan ulir. Lembaran sedang lebih menekankan pada kapasitas pengeboran, pengikatan ulir efektif, dan stabilitas sambungan. Untuk perakitan multi-lapis, panjang sekrup harus ditentukan sesuai dengan ketebalan sambungan total sehingga ulir tidak hanya berada di lapisan terluar.
Pengaruh Kekerasan dan Keuletan Material pada Pembentukan Ulir
Lembaran dengan keuletan yang baik mungkin cocok untuk solusi pembentuk ulir, sementara material yang lebih keras atau kurang plastis mungkin memerlukan kemampuan pemotongan yang lebih kuat.
Ketika kekerasan dan keuletan material tidak sesuai dengan desain sekrup, kesulitan pemasangan, patahnya sekrup, kerusakan dinding lubang, atau kapasitas beban ulir yang tidak mencukupi dapat terjadi.
Perbedaan Antara Aplikasi Lubang Pra-Bor, Pra-Cetak, dan Tanpa Lubang
Pra-pengeboran meningkatkan akurasi posisi lubang, sementara pra-cetak cocok untuk operasi stamping bervolume tinggi. Lembaran tanpa lubang mengandalkan sekrup self-drilling untuk melakukan pengeboran dan pengikatan.
Jenis lubang yang berbeda mengubah resistansi pemasangan, kualitas pembentukan ulir, dan waktu siklus produksi. Parameter pemasangan yang sama tidak boleh diterapkan secara otomatis pada setiap kondisi lubang.
Menentukan Panjang Pengikatan Ulir Menurut Ketebalan Lembaran
Panjang sekrup harus mencakup lapisan sambungan efektif sambil mempertahankan pengikatan ulir yang cukup. Jika sekrup terlalu pendek, kekuatan sambungan mungkin tidak mencukupi. Jika terlalu panjang, sekrup dapat menembus bagian belakang rakitan, mengganggu komponen internal, atau meningkatkan risiko korosi.
Dalam perakitan multi-lapis, para insinyur juga harus memperhitungkan ring, braket, insulasi, dan spacer yang mengurangi panjang pengikatan ulir efektif.
Aplikasi Kedua Jenis Sekrup di Industri Manufaktur
Manufaktur Komponen Otomotif dan Logam
Komponen otomotif biasanya memerlukan konstruksi ringan, ketahanan getaran, dan efisiensi perakitan bervolume tinggi. Untuk panel bodi dan rakitan braket, para insinyur harus menyeimbangkan kekuatan sambungan, waktu siklus produksi, dan persyaratan servis di masa depan.
Dalam aplikasi ini, desain ulir harus kompatibel dengan proses stamping, pengumpanan sekrup otomatis, dan parameter alat listrik.
Peralatan Rumah Tangga, Peralatan Elektronik, dan Rumah Listrik
Rumah peralatan dan peralatan elektronik sering menggunakan lembaran baja tipis, lembaran galvanis, atau paduan aluminium. Selain kekuatan mekanis, metode pengikatan harus mengontrol deformasi yang terlihat, serpihan logam, dan risiko keselamatan listrik.
Jika peralatan memerlukan akses servis secara teratur, kemampuan pembongkaran berulang dan stabilitas lubang juga harus dipertimbangkan selama desain.
Rumah Mesin dan Kabinet Industri
Kabinet industri biasanya memerlukan pembongkaran berulang dan operasi jangka panjang. Perhatian utama termasuk daya tahan ulir, ketahanan getaran, dan kemampuan untuk mengganti atau memasang kembali pengencang selama perawatan.
Untuk rakitan ini, memaksimalkan kecepatan pemasangan awal saja mungkin tidak menghasilkan solusi teknik terbaik. Pengaruh sekrup pada komponen internal, kabel, dan struktur pelindung juga harus dipertimbangkan.
Komponen Logam Konstruksi dan Struktur Baja Ringan
Komponen logam konstruksi lebih menekankan pada ketebalan lembaran, korosi lingkungan, stabilitas sambungan, dan efisiensi pemasangan. Lokasi struktural yang berbeda mungkin memerlukan jenis sekrup lembaran logam yang berbeda, dipilih sesuai dengan arah beban dan lingkungan operasi.
Untuk atap, panel dinding, dan sambungan rangka baja, para insinyur dapat merujuk pada panduan sekrup self-drilling atap logam Screwtrade di sini. Namun, fokus artikel ini tetap pada mekanisme pembentukan ulir daripada rekomendasi produk atap tertentu.
Komponen Lembaran Logam yang Memerlukan Perakitan Otomatis Bervolume Tinggi
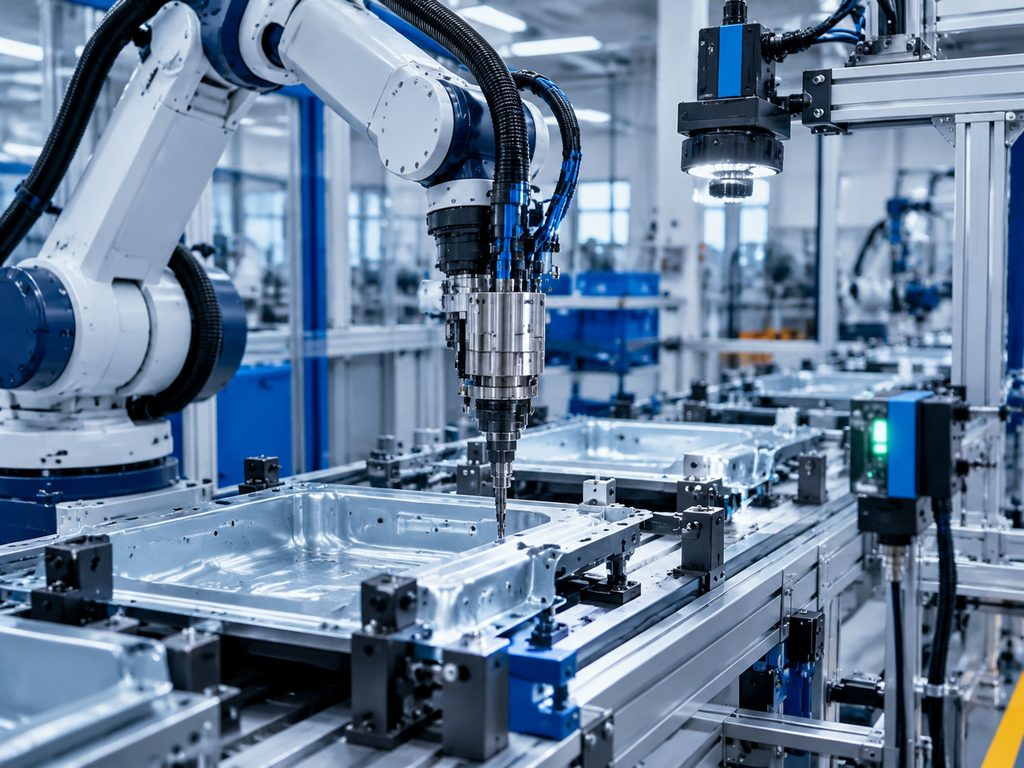
Jalur produksi otomatis memerlukan pengumpanan sekrup yang stabil, konsistensi dimensi, dan resistansi pemasangan yang dapat diprediksi. Perkembangan teknologi pengikatan logam juga membawa pengencang ke dalam integrasi yang lebih erat dengan alat listrik, inspeksi visual, dan sistem pemantauan proses.
Dalam perakitan bervolume tinggi, konsistensi antar batch produksi lebih penting daripada kinerja jangka pendek dari satu sampel.
Kegagalan Sambungan Umum dan Metode Kontrol Kualitas
Pengupasan Ulir, Pembesaran Lubang, dan Gaya Jepit yang Tidak Mencukupi
Pengupasan ulir biasanya terkait dengan lembaran yang terlalu tipis, lubang yang terlalu besar, resistansi pemasangan yang tidak mencukupi, atau panjang sekrup yang salah. Setelah lubang membesar, area penahan beban efektif berkurang, yang selanjutnya dapat mengurangi gaya jepit.
Retak, Deformasi, dan Runtuhnya Lokal Lembaran
Keuletan lembaran yang tidak mencukupi, gaya pembentukan yang berlebihan, atau pemasangan miring dapat menyebabkan retakan dan runtuhnya lokal. Untuk rakitan lembaran tipis, jarak tepi dan arah pemasangan juga merupakan faktor desain yang penting.
Serpihan, Geram, dan Sekrup yang Tidak Dapat Masuk Sepenuhnya ke dalam Rakitan
Serpihan yang dihasilkan oleh sekrup potong dapat mempengaruhi pengikatan ulir jika tidak dikeluarkan. Geram yang berlebihan juga dapat membuat celah di antara lembaran, cacat yang terlihat, atau gangguan selama perakitan berikutnya.
Untuk aplikasi yang memerlukan timbulan serpihan rendah, para insinyur harus mengevaluasi solusi pembentuk ulir atau menambahkan langkah-langkah penghilangan serpihan dan inspeksi tepi lubang ke dalam proses.
Pelonggaran Getaran dan Kegagalan Kelelahan Jangka Panjang
Getaran jangka panjang dapat secara bertahap mengurangi gaya jepit pada antarmuka sambungan. Selain sekrup itu sendiri, para insinyur harus mempertimbangkan kekakuan lembaran, jarak pengencang, arah beban, dan karakteristik kelelahan dari struktur keseluruhan.
Kontrol Kualitas Lubang Pra-Bor, Arah Pemasangan, dan Proses Perakitan
Perakitan lembaran logam yang stabil memerlukan kontrol ukuran lubang, posisi lubang, tumpang tindih lembaran, dan ketegaklurusan sekrup. Dalam produksi bervolume tinggi, pemasangan abnormal, sekrup hilang, pemasangan miring, dan penyimpangan posisi lubang juga harus dipantau.
Pengujian Dasar Ketahanan Cabut, Geser, dan Korosi
Pengujian kualitas dapat mencakup ketahanan cabut, ketahanan strip-out, kinerja geser, dan ketahanan korosi.
Untuk aplikasi luar ruangan jangka panjang, material, lapisan, dan lingkungan operasi harus dievaluasi bersama. Panduan lapisan tahan korosi Screwtrade di sini membahas karakteristik aplikasi lapisan Ruspert, Dacromet, dan seng-plating.
Cara Menetapkan Proses Pemilihan Teknik untuk Sekrup Lembaran Logam
Identifikasi Material Lembaran, Ketebalan, dan Jumlah Lapisan
Pertama, tentukan jenis lembaran, kekerasan, keuletan, ketebalan total, dan jumlah lapisan yang terhubung. Parameter ini menentukan kisaran dasar metode pembentukan ulir dan panjang sekrup.
Tentukan Apakah Lubang Pra-Bor Diperlukan
Jika proses produksi sudah termasuk punching atau pengeboran, para insinyur harus mengevaluasi apakah lubang pra-bor dapat meningkatkan stabilitas perakitan. Jika tujuannya adalah untuk mengurangi operasi, sekrup self-drilling dapat dipertimbangkan, tetapi kapasitas pengeborannya harus dikonfirmasi terhadap ketebalan lembaran.
Evaluasi Kekuatan, Getaran, dan Persyaratan Pembongkaran
Sambungan statis, sambungan yang dibebani getaran, dan sambungan yang dapat diservis memiliki persyaratan yang berbeda. Para insinyur harus mengidentifikasi beban tarik yang diperlukan, beban geser, ketahanan getaran, dan jumlah siklus pembongkaran sebelum memilih desain ulir.
Bandingkan Solusi Pembentuk Ulir dan Pemotong Ulir
Untuk lembaran ulet di mana timbulan serpihan rendah dan efisiensi tinggi penting, sekrup pembentuk ulir dapat dievaluasi terlebih dahulu. Untuk material yang lebih keras, lubang pra-bor tertentu, atau aplikasi yang memerlukan sekrup untuk memotong ulir, sekrup pemotong ulir mungkin lebih cocok.
Verifikasi Efisiensi Pemasangan, Risiko Kegagalan, dan Masa Pakai
Pengujian tidak hanya harus memastikan apakah sekrup dapat dipasang. Ini juga harus mengevaluasi resistansi pemasangan, deformasi lembaran, integritas ulir, pembongkaran berulang, dan kondisi sambungan setelah getaran jangka panjang.
Konfirmasi Solusi Pengikatan Akhir Melalui Pengujian
Solusi akhir harus didasarkan pada pengujian menggunakan material aktual dan kondisi proses. Spesifikasi yang dihasilkan harus menentukan ukuran lubang, panjang sekrup, metode pemasangan, dan kriteria inspeksi daripada hanya mengandalkan pengalaman.
Jika aplikasi memerlukan pencocokan terhadap material lembaran, gambar, standar, atau kondisi produksi volume tertentu, persyaratan teknis dapat diajukan melalui Hubungi Kami Screwtrade. Halaman tersebut memungkinkan pengguna untuk memberikan informasi seperti spesifikasi, standar, lapisan, jenis ring, pengemasan, dan persyaratan kuantitas.
Tren Perkembangan Teknologi Pengikatan Lembaran Logam
Sambungan Kekuatan Tinggi pada Lembaran Lebih Tipis
Seiring dengan meluasnya manufaktur ringan, industri membutuhkan kekuatan sambungan yang lebih tinggi pada lembaran yang lebih tipis. Ini akan mendorong optimalisasi lebih lanjut dari geometri ulir, material pengencang, dan desain dinding lubang.
Desain Ulir Resistansi Rendah untuk Perakitan Otomatis
Produksi otomatis memerlukan resistansi pemasangan yang stabil, beban peralatan yang terkendali, dan lebih sedikit sekrup patah, kegagalan umpan, dan pemasangan miring. Oleh karena itu, desain resistansi rendah yang cocok untuk perakitan kecepatan tinggi akan menjadi semakin penting.
Sambungan Multi-Material dan Manufaktur Ringan
Penggunaan gabungan baja, aluminium, lembaran berlapis, dan material komposit menciptakan tantangan tambahan bagi teknologi pengikatan logam. Solusi pengikatan masa depan harus memperhitungkan kekuatan, korosi, dan perbedaan ekspansi termal.
Produksi Rendah Serpihan, Rendah Kontaminasi, dan Berkelanjutan
Mengurangi serpihan membantu menjaga lingkungan produksi yang lebih bersih dan menurunkan biaya pembersihan dan pembuangan limbah. Manufaktur rendah kontaminasi, efisiensi material, dan desain yang mendukung pembongkaran akan semakin menjadi bagian dari sistem pengikatan lembaran logam.
Pemantauan Digital dan Ketertelusuran Kualitas Proses Sambungan
Sensor, inspeksi visual, dan manajemen data produksi dapat mengidentifikasi anomali pemasangan, penyimpangan posisi lubang, dan masalah kualitas sambungan secara real-time. Ketertelusuran digital akan membantu produsen beralih dari inspeksi pasca-proses menuju kontrol proses.
Kesimpulan: Pilih Sekrup yang Tepat Menurut Mekanisme Sambungan
Sekrup Pembentuk Ulir dan Pemotong Ulir Tidak Memiliki Pemenang Mutlak
Sekrup pembentuk ulir dan sekrup pemotong ulir cocok untuk material, kondisi lubang, dan lingkungan manufaktur yang berbeda. Perbedaan mereka tidak boleh direduksi menjadi jenis mana yang secara universal lebih unggul. Keputusan yang benar harus didasarkan pada mekanisme sambungan yang sebenarnya.
Pemilihan yang Tepat Tergantung pada Material, Ketebalan, Jenis Lubang, dan Metode Perakitan
Kekerasan material, ketebalan lembaran, lubang pra-bor, pengikatan ulir yang efektif, pembebanan sambungan, dan persyaratan pembongkaran semuanya mempengaruhi hasil akhir. Hanya dengan mengevaluasi faktor-faktor ini bersama-sama, produsen dapat menetapkan solusi perakitan lembaran logam yang stabil.
Sambungan Lembaran Logam yang Andal Memerlukan Koordinasi Antara Pengencang, Proses, dan Kontrol Kualitas
Pengikatan lembaran logam yang andal bukan hanya masalah memilih satu sekrup. Ini tergantung pada desain ulir, kompatibilitas material, proses pemasangan, inspeksi proses, dan lingkungan operasi.
Bagi produsen, menetapkan standar pengikatan lembaran logam yang sistematis sangat penting untuk meningkatkan kualitas sambungan dan mengurangi risiko kegagalan.
Related News
Other news you might be interested in
Mengapa Sekrup Bor Sendiri Gagal Mengebor: Daftar Periksa Substrat dan Pemasangan
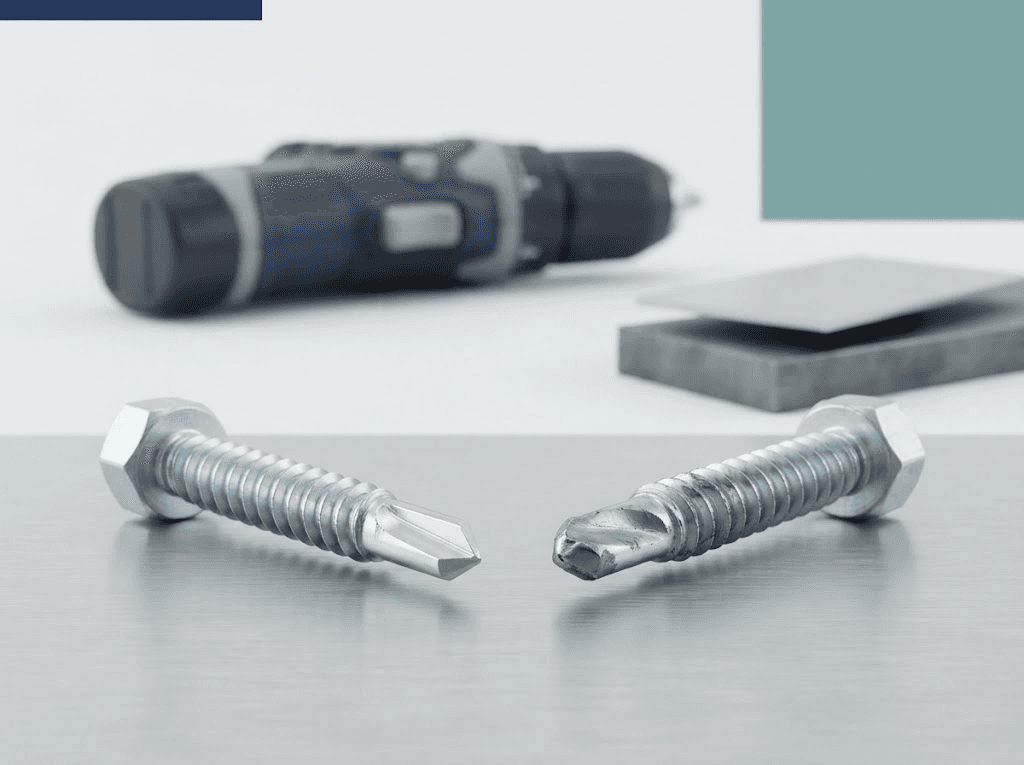
Ketika sekrup bor sendiri berputar melawan baja tanpa membuat kemajuan, keputusan pembelian menjadi mendesak: haruskah pemasang mengubah pengaturan alat, haruskah pembeli memesan sekrup yang berbeda, atau haruskah pemasok menyelidiki batch tersebut?Diagnosis yang berguna dimulai dengan mengidentifikasi dengan tepat di mana pengeboran berhenti. Catat material pada titik tersebut, periksa sekrup yang dipilih terhadap rakitan, lalu bandingkan kondisi pemasangan. Pendekatan ini memberikan pembeli dasar yang lebih jelas untuk memutuskan apa yang harus diubah dan bukti apa yang harus diminta.
Sekrup Self-Drilling Bor Massal: Daftar Periksa RFQ untuk Importir dan Distributor AS
Saat mencari sekrup self-drilling bor massal, harga satuan hanya berguna jika Anda tahu persis apa yang tercakup di dalamnya. Dua penawaran mungkin tampak menggambarkan produk yang sama tetapi berbeda dalam dimensi, lapisan, kemasan, atau kondisi pengiriman. Bagi importir dan distributor AS yang mengelola beberapa SKU, perbedaan tersebut dapat menyulitkan perbandingan pemasok. Permintaan penawaran yang jelas—RFQ—membantu pemasok memahami kebutuhan Anda dan memberi tim purchasing Anda dasar yang konsisten untuk meninjau penawaran mereka. Daftar periksa ini menjelaskan apa yang perlu disertakan, detail apa yang perlu dikonfirmasi, dan cara mengubah pertanyaan awal menjadi spesifikasi yang dapat ditinjau oleh pembeli dan pemasok.
Want to know more?
Get in touch with us for more information about our services and products.