
Классы прочности крепежа: как выбирать болты, гайки и винты для промышленного применения
Han Congming
АвторМы обладаем опытом производства и продаж винтов и крепежных изделий, располагаем собственным производственным предприятием со стабильными крупносерийными мощностями. Мы специализируемся на самосверлящих винтах, винтах для гипсокартона, винтах для ДСП, машинных винтах, болтах и индивидуальных крепежных изделиях для строительства и промышленности.
Введение: Почему выбор класса крепежа является решением в области промышленной надежности
В производстве, энергетике, транспорте, строительстве и техническом обслуживании оборудования промышленный крепеж — это не просто дешевые расходные материалы. Это фундаментальные компоненты, определяющие надежность соединений, время безотказной работы оборудования и ответственность за проект. Внимание отрасли к классам прочности крепежа отражает переход от вопроса «могут ли детали соединить материалы» к вопросу «является ли соединение проверяемым, прослеживаемым и способным нести долгосрочный риск».
Понимание классов прочности крепежа, групп прочности и обозначений материалов
Классы прочности крепежа — это не то же самое, что материалы, покрытия или типы изделий
Классы прочности крепежа определяют требования к механическим характеристикам в соответствии с установленным стандартом. Они не тождественны названиям материалов, таким как углеродистая сталь, легированная сталь или нержавеющая сталь, и не эквивалентны цинкованию, покрытию Dacromet или другим видам поверхностной обработки. Системы материалов устанавливают металлургические свойства, термообработка влияет на механические характеристики, а покрытия — на коррозионную стойкость. Вместе они определяют техническую идентичность промышленного крепежа, но ни один из этих аспектов не может заменить другой.
Что на самом деле означают классы прочности болтов, группы прочности гаек и классы прочности винтов
Классы прочности болтов, группы прочности гаек и классы прочности винтов отражают эволюцию отрасли от оценки отдельных деталей к оценке целостных систем соединений. Проблема не только в том, какую нагрузку может выдержать деталь, но и в том, остается ли резьбовая пара стабильной, работает ли соединение стабильно и сохраняет ли соединение заданные характеристики на протяжении всего срока службы.
Почему номера классов прочности нельзя напрямую сопоставлять или конвертировать между стандартами
В глобальных цепочках промышленных поставок номера классов, методы испытаний, правила маркировки и области применения различаются в зависимости от региона и стандарта. Рассмотрение классов из разных систем как взаимозаменяемых может создать разрыв между технической документацией и фактическими характеристиками. При международных закупках, сдаче проектов и разрешении споров по качеству название стандарта, его редакция и область применения имеют большее значение, чем просто номер класса.
Стандарты, определяющие характеристики промышленного крепежа
Требования ISO и EN к механическим свойствам и маркировке
Такие стандарты, как ISO 898-1 и ISO 898-2, устанавливают общий язык для механических свойств, маркировки и испытаний резьбового крепежа из углеродистой и легированной стали. Они позволяют производителям, инженерным фирмам и конечным пользователям на разных рынках общаться на основе одних и тех же стандартов на крепеж и обеспечивают проверяемую основу для ответственности за качество.
Стандарты ASTM и SAE в глобальных промышленных поставках
В Северной Америке и связанных с ней цепочках поставок стандарты ASTM и стандарты SAE широко используются в промышленном производстве, строительном проектировании и оборудовании. Они влияют не только на производство, но и на утверждение чертежей, приемку проектов, страховую ответственность и торговую документацию. Таким образом, стандарты — это не просто технические ярлыки; это требования для выхода на рынок.
Стандарты для крепежа из нержавеющей стали и коррозионно-стойкого крепежа
Коррозия подтолкнула отрасль к выходу за рамки номинальной прочности в сторону совместимости материалов, проверки условий эксплуатации и управления сроком службы. Такие стандарты, как ISO 3506, помогают прояснить взаимосвязь между категориями материалов из нержавеющей стали, классами производительности и условиями эксплуатации. По вопросам, связанным с покрытиями и коррозионной стойкостью, см. статью Screwtrade о коррозионно-стойких покрытиях.
Как чертежи, технические условия заказчика и местные нормативы определяют выбор
Технические требования в промышленных проектах обычно исходят из нескольких документов: инженерных чертежей, спецификаций заказчика, применимых стандартов, проектных нормативов и соглашений по качеству. Вместе они формируют технические условия на крепеж. Зрелые промышленные проекты не полагаются на устные описания или общие названия деталей; они определяют пределы производительности, обязанности по контролю и правила управления изменениями через документацию.
Как группы прочности влияют на характеристики соединения
Предел прочности на растяжение, предел текучести, пробная нагрузка и твердость
Предел прочности на растяжение, предел текучести, пробная нагрузка и твердость являются ключевыми показателями для оценки характеристик крепежа. Они представляют собой пределы разрушения, начало пластической деформации, несущую способность резьбовой пары и состояние после термообработки. В промышленных приложениях высокий результат по одному показателю не гарантирует надежного соединения; ключевой вопрос в том, соответствуют ли все соответствующие показатели фактической нагрузке и условиям сборки.
Почему важна совместимость прочности болта и гайки
Надежность соединения зависит от координации системы, а не от максимизации прочности одного компонента. Когда классы прочности болтов и группы прочности гаек не согласованы, могут возникнуть повреждение резьбы, потеря предварительного натяжения или локальная пластическая деформация. Акцент отрасли на согласованных комбинациях показывает переход от продажи отдельных деталей к управлению ответственностью за соединение.
Влияние длины свинчивания, усилия зажима и предварительного натяжения
Надежные промышленные соединения требуют достаточной длины свинчивания, стабильного усилия зажима и соответствующего предварительного натяжения. Эти факторы определяют, как внешние нагрузки распределяются по соединению и насколько вероятно его ослабление при вибрации. Класс прочности является основой производительности, но конструкция соединения и стабильность сборки определяют, превратится ли этот потенциал в реальную надежность.
Почему важны маркировка крепежа и прослеживаемость партии
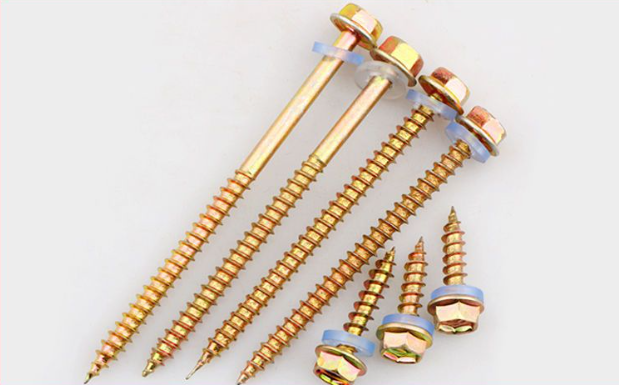
Маркировка деталей, протоколы испытаний и производственные записи образуют систему прослеживаемости партии. Для ответственных промышленных соединений эти записи поддерживают приемку по качеству, анализ первопричин, распределение ответственности и изоляцию рисков. Системы поставок, обеспечивающие полную цепочку доказательств, обычно предлагают большую долгосрочную ценность, чем те, которые сосредоточены только на объеме производства.
Выбор крепежа не может основываться только на классе прочности
Статическая нагрузка, динамическая нагрузка, вибрация и усталость
Статические нагрузки, динамические нагрузки и вибрационная усталость предъявляют принципиально разные требования к системам соединений. Статические условия фокусируются на несущей способности, в то время как циклические условия делают больший упор на сохранение предварительного натяжения, концентрацию напряжений и стабильность сборки. С развитием автоматизации, высокоскоростного транспорта и тяжелого машиностроения усталостная надежность стала центральной проблемой отрасли.
Температура, коррозия, влажность и химическое воздействие
Коррозионная среда изменяет долгосрочное поведение материалов, покрытий и резьбовых пар. Высокие и низкие температуры, влажность, солевой туман и химические среды влияют не только на внешний вид, но и на усилие в соединении, возможность демонтажа и виды отказов. Таким образом, коррозионная стойкость больше не является дополнительной опцией; это часть управления жизненным циклом оборудования.
Доступ для сборки, методы установки и требования к обслуживанию
Автоматизация, сокращение окон технического обслуживания и модульная конструкция оборудования делают доступ, стабильность крутящего момента и ремонтопригодность все более важными. При оценке промышленного крепежа промышленные организации больше не учитывают только характеристики отдельной детали. Они также оценивают совместимость с производственными процессами на месте, циклами автоматизированного производства и долгосрочными стратегиями технического обслуживания.
Почему более высокая прочность не всегда означает меньший риск
Более высокий класс прочности не автоматически означает большую надежность системы. Высокопрочные материалы обычно более чувствительны к термообработке, финишной обработке поверхности и контролю сборки. Если эти процессы плохо контролируются, риск водородного охрупчивания, замедленного разрушения или усталостного отказа может возрасти. Отрасль стремится к балансу между производительностью и условиями эксплуатации, а не к бесконечному увеличению номеров классов.
Логика выбора классов прочности в основных промышленных применениях
Машиностроение и тяжелое оборудование
Соединения в машиностроении и тяжелом оборудовании работают в условиях ударов, циклических нагрузок и сложной вибрации. Этот сектор стимулировал постоянное развитие классов прочности крепежа, технологий защиты от самоотвинчивания, контроля процесса сборки и анализа отказов. Он также сделал надежность соединений важным компонентом систем качества производителей оборудования.
Стальные конструкции и промышленные здания
Стальные конструкции и промышленные объекты делают упор на стабильность соединений, строительную документацию и долговременную экологическую стойкость. Требования отрасли выходят за рамки классов прочности болтов и включают методы строительства, проектную ответственность, приемку по качеству и последующий контроль. Надежность конструкционных соединений остается частью управления рисками на протяжении всего жизненного цикла.
Проекты в энергетике, транспорте и инфраструктуре
Проекты в энергетике, транспорте и инфраструктуре обычно предполагают длительные сроки службы, сложные условия эксплуатации и высокие требования безопасности. Эти секторы стимулировали ужесточение технических условий на крепеж, требований к сторонней верификации и прослеживаемости партии, повысив порог стабильности качества поставщиков.
Промышленное листовое оборудование и сборка корпусов
Промышленное листовое оборудование и корпуса могут показаться связанными с меньшими нагрузками, но они часто сталкиваются с деформацией тонкого листа, многократным демонтажем, вибрацией и ограниченным пространством для установки. Этот сегмент демонстрирует взаимосвязь между классами прочности винтов, конструкцией резьбы, процессами сборки и доступностью для обслуживания.
Распространенные последствия неправильного выбора класса прочности
Недостаточная прочность, приводящая к ослаблению или разрушению соединения
Когда система соединения не может удовлетворить реальные требования по нагрузке и сборке, со временем могут развиться ослабление, деформация и разрушение. Такие отказы крепежа редко являются результатом только одного неправильного класса; они обычно возникают из-за комбинированных слабых мест в проектировании, производстве, монтаже и обслуживании.
Несогласованные классы прочности болтов и гаек
Несогласованные классы прочности болтов и группы прочности гаек нарушают баланс системы соединения. Возникающие проблемы могут включать повреждение резьбовой пары, отказ при затяжке или затрудненное обслуживание. Их первопричиной часто является неспособность рассматривать болты, гайки, шайбы и условия монтажа как одну связанную систему.
Усталостное разрушение, срыв резьбы и перетяжка
При постоянных динамических нагрузках и вибрационной усталости небольшие отклонения при сборке со временем усиливаются. Срыв резьбы, потеря предварительного натяжения и перетяжка — это не изолированные проблемы монтажа; они отражают более широкие промышленные проблемы, связанные с контролем производства, инструментом, обучением и технологической дисциплиной.
Коррозия, повреждение покрытия и риски водородного охрупчивания
Повреждение покрытия, контакт разнородных металлов и воздействие окружающей среды постепенно снижают долговечность соединения. Неправильная поверхностная обработка и контроль удаления водорода также могут увеличить риск водородного охрупчивания. Обсуждение Screwtrade выбора коррозионно-защитных покрытий подтверждает, что поверхностная обработка должна оцениваться вместе с реальными условиями эксплуатации.
Как составить четкие технические требования к крепежу для промышленных закупок
Определите стандарты, классы прочности, размеры, резьбу и допуски
Четкая техническая документация является основой упорядоченных промышленных закупок. Технические условия на крепеж позволяют отделу проектирования, закупок, производства, контроля и поставщикам работать на одном языке, уменьшая недопонимание, вызванное нечеткими названиями, устаревшими стандартами или отсутствующими допусками.
Определите требования к материалу, термообработке, покрытию и коррозионной стойкости
Материал, термообработка и характеристики покрытия образуют критическую цепочку, определяющую долгосрочное поведение соединения. Повышение точности этих требований отражает переход рынка от простой закупки деталей к получению проверяемых результатов производительности.
Определите требования к протоколам механических испытаний, сертификатам и прослеживаемости партии
Протоколы испытаний механических свойств, сертификаты материалов, записи контроля и информация о прослеживаемости партии являются основными способами передачи ответственности за качество в промышленных цепочках поставок. Документация — это не административное бремя; это механизм снижения рисков при межфирменном сотрудничестве.
Как покупателям следует смотреть не только на цену за единицу при сравнении поставщиков
Промышленные закупки неуклонно переходят от сравнения цен за единицу к оценке общей ценности. Возможности испытаний, стабильность поставок, знание стандартов, реакция на вопросы качества и документальная поддержка — все это влияет на конечную стоимость проекта. Для ответственного промышленного крепежа более низкая закупочная цена не обязательно приводит к более низкой стоимости жизненного цикла.
Контроль качества и входной контроль промышленного крепежа
Визуальный осмотр, проверка маркировки и проверка размеров
Входной контроль — это первая линия обороны в промышленной системе качества. Проверка внешнего вида, маркировки, размеров и состояния резьбы выявляет очевидные несоответствия и помогает предотвратить попадание в производство деталей с разными классами, партиями или технологическими условиями.
Механические испытания и проверка характеристик покрытия
С помощью испытаний механических свойств и проверки характеристик покрытия организации могут подтвердить, соответствуют ли поставленные детали требуемым стандартам на крепеж. Для ответственных соединений такая проверка поддерживает не только приемку поставки, но и доверие к производителю и безопасность конечного пользователя.
Управление партиями, контроль несоответствующей продукции и ответственность поставщика
Эффективная прослеживаемость партии ограничивает распространение проблем с качеством и поддерживает корректирующие действия, улучшение работы поставщика и подотчетность. Зрелое управление в крепежной отрасли не фокусируется только на возвратах после возникновения проблемы; оно использует данные и контроль процессов, чтобы уменьшить вероятность попадания дефектов на стадию применения.
Практический процесс выбора для отделов закупок и проектирования
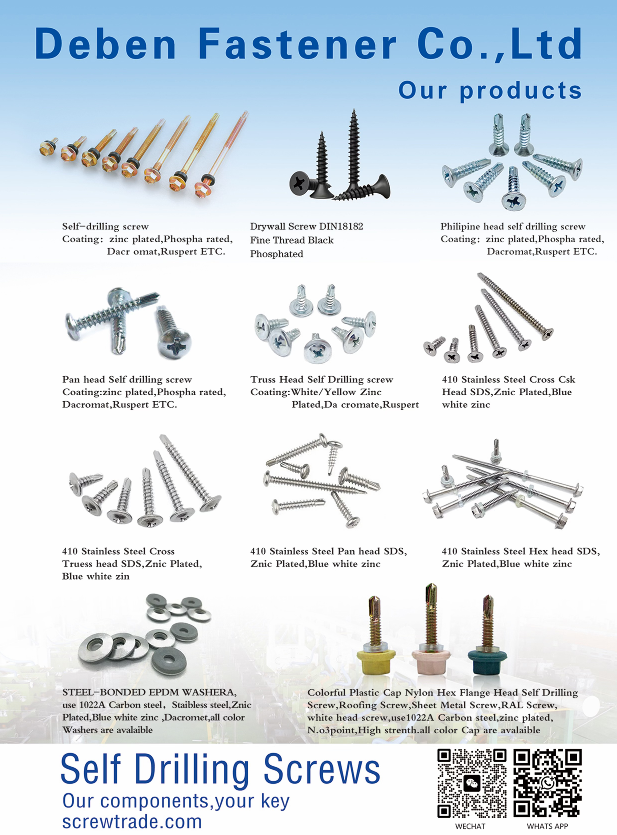
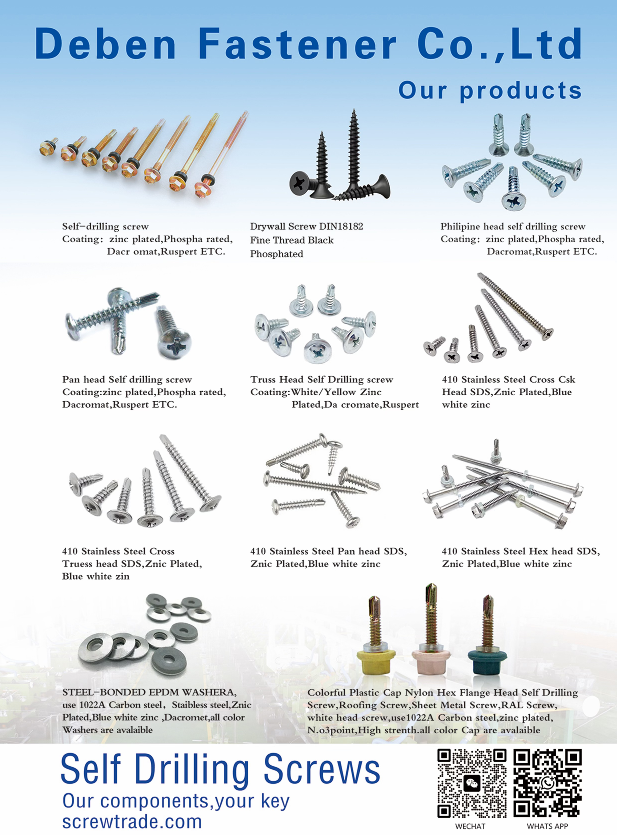
Определите структуру соединения и условия эксплуатации
Выбор промышленного крепежа начинается с понимания структуры соединения и условий эксплуатации. Характеристики нагрузки, комбинации материалов, интервалы технического обслуживания и коррозионная среда вместе определяют границы решения для соединения. Обсуждение классов прочности без контекста условий эксплуатации имеет ограниченную инженерную ценность.
Подтвердите применимые стандарты и требуемые группы прочности
Подтверждение соответствующих стандартов на крепеж и групп прочности переводит инженерные потребности в требования, которые могут быть изготовлены, проконтролированы и поставлены. Этот шаг связывает проектирование, закупки и производство, одновременно снижая количество ошибок в цепочке поставок.
Согласуйте крепеж, методы монтажа и требования к контролю
Качество соединения является результатом совокупного эффекта характеристик деталей, процессов монтажа и систем контроля. Стабильное предварительное натяжение, соответствующее усилие зажима, контролируемая сборка и эффективный входной контроль определяют, могут ли требования к классу прочности быть достигнуты в реальных приложениях.
Проведите проверку образцов перед массовой закупкой
Ценность проверки образцов для отрасли не ограничивается оценкой внешнего вида детали. Она выявляет риски, связанные с интерпретацией стандартов, совместимостью сборки и полнотой документации, до начала массовых поставок. Она также закладывает основу для последующей прослеживаемости партии и управления качеством.
Заключение: Рассмотрение выбора класса прочности крепежа как системного инженерного решения
Классы прочности крепежа — это общий язык для обеспечения надежности промышленных соединений и показатель производственных возможностей, стандартизации и управления цепочкой поставок. Конкуренция в отрасли выходит за рамки поставки отдельных деталей в сторону комплексных решений, отвечающих стандартам на крепеж, подтверждению качества, экологической пригодности и долгосрочной ответственности. Для дальнейшего обсуждения стандартов, проектных чертежей или технической документации свяжитесь с Screwtrade через страницу контактов.
Related News
Other news you might be interested in
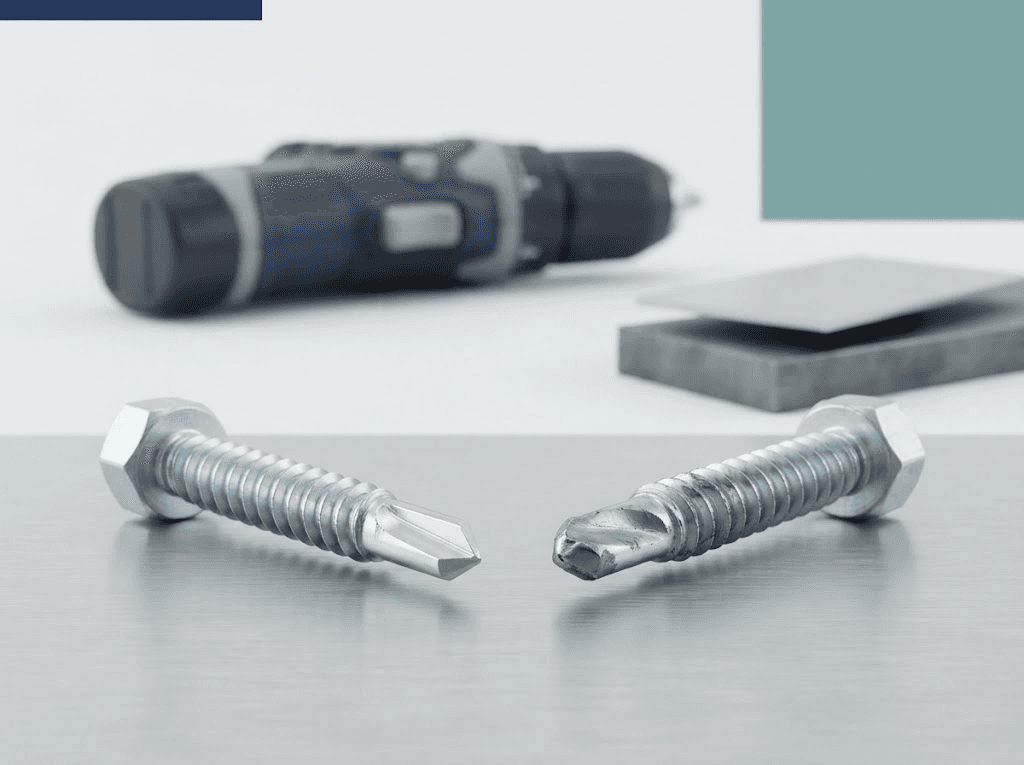
Почему саморезы не сверлят: контрольный список по материалу и монтажу
Когда саморез вращается против стали, не продвигаясь вперед, вопрос о покупке становится срочным: должен ли монтажник изменить настройки инструмента, должен ли покупатель заказать другой винт, или поставщику следует проверить партию? Полезная диагностика начинается с точного определения места, где сверление останавливается. Зафиксируйте материал в этой точке, проверьте выбранный винт на соответствие сборке, а затем сравните условия монтажа. Такой подход дает покупателям более четкую основу для решения, что изменить и какие доказательства запросить.
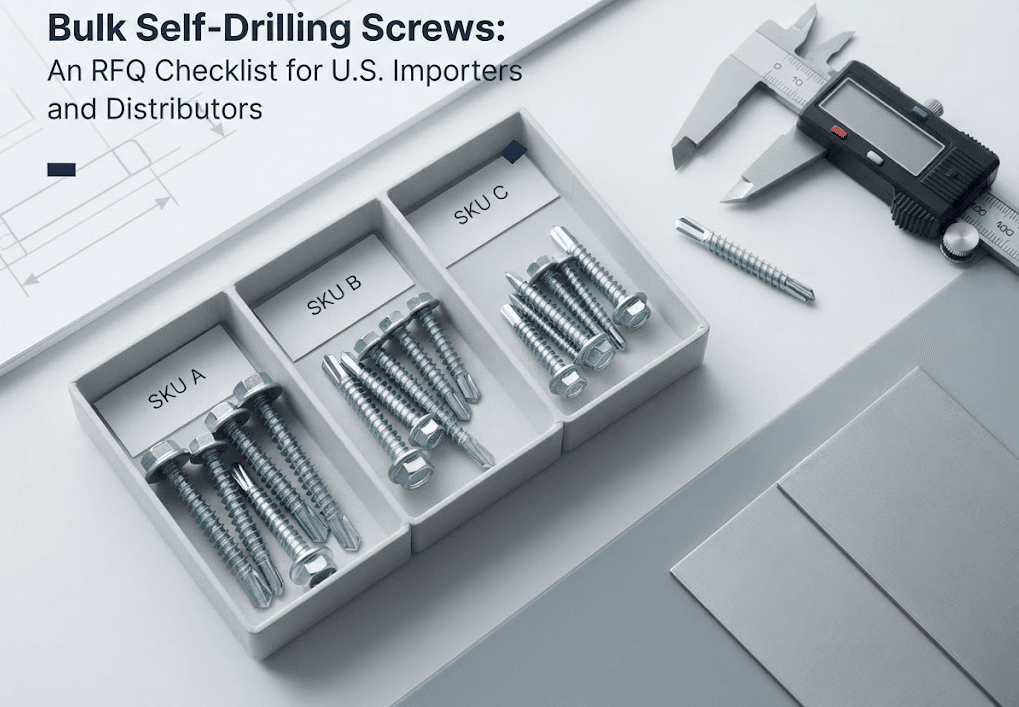
Массовые самонарезающие винты: Контрольный список RFQ для импортеров и дистрибьюторов в США
При закупке массовых самонарезающих винтов цена за единицу полезна только в том случае, если точно известно, что она включает. Два коммерческих предложения могут выглядеть как описание одного и того же продукта, но отличаться по размерам, покрытию, упаковке или условиям поставки. Для импортеров и дистрибьюторов в США, управляющих несколькими SKU, эти различия могут затруднить сравнение поставщиков. Четкий запрос котировки (RFQ) помогает поставщикам понять ваши требования и дает вашему отделу закупок единую основу для анализа их предложений. Этот контрольный список объясняет, что включить, какие детали необходимо подтвердить и как превратить первоначальный запрос в спецификацию, которую могут проверить как покупатель, так и поставщик.
Want to know more?
Get in touch with us for more information about our services and products.