
Самонарезающие винты с формовкой резьбы и винты с нарезкой резьбы: выбор правильного крепежа для сборки листового металла
Han Congming
АвторМы обладаем опытом производства и продаж винтов и крепежных изделий, располагаем собственным производственным предприятием со стабильными крупносерийными мощностями. Мы специализируемся на самосверлящих винтах, винтах для гипсокартона, винтах для ДСП, машинных винтах, болтах и индивидуальных крепежных изделиях для строительства и промышленности.
В современном производстве листового металла крепежные элементы больше не рассматриваются как простые соединительные компоненты. Материал, толщина, тип отверстия, метод установки и условия эксплуатации листового металла влияют на надежность соединения. Когда в соединении не используется гайка или предварительно нарезанная внутренняя резьба, резьбоформирующие винты и резьбонарезные винты представляют собой два разных подхода к креплению.
Понимание того, как работают эти два типа винтов, помогает производителям установить более надежные критерии выбора для крепления листового металла, сборки оборудования и автоматизированного производства. Каталог промышленного крепежа Screwtrade включает саморезы, кровельный крепеж, шайбы и другие компоненты промышленных соединений, которые могут использоваться в качестве справочного материала для различных требований к применению.
Почему промышленность листового металла должна различать эти два типа резьбовых винтов
Растущая потребность в тонколистовых, легких и безгаечных соединениях
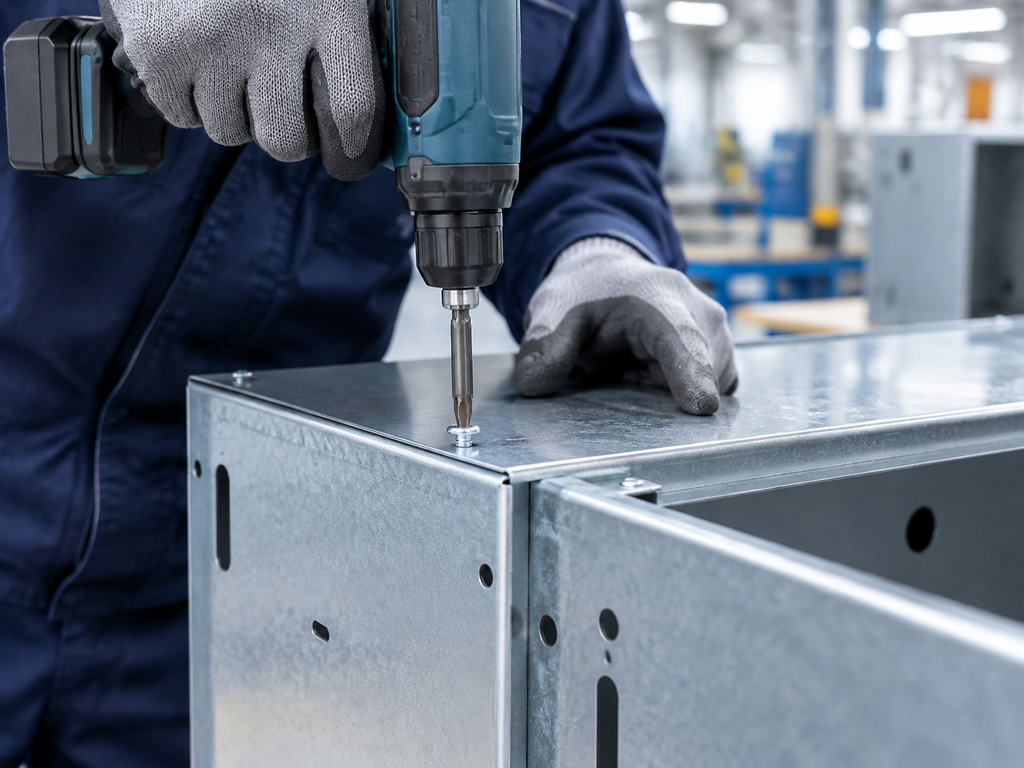
Компоненты автомобилей, бытовая техника, электронное оборудование и промышленные корпуса все чаще используют более тонкие и легкие металлические листы. Традиционные болтовые и гаечные соединения часто требуют дополнительного пространства, процессов и компонентов. В результате самонарезающие винты для листового металла могут сократить количество этапов сборки и повысить эффективность производства, создавая соединение без отдельной гайки.
Для применений, требующих сверления, формирования резьбы и крепления за одну операцию, самосверлящие винты могут объединить несколько процессов. Их пригодность по-прежнему зависит от толщины листа, способности сверла и общей конструкции соединения.
Как формирование резьбы влияет на качество соединения листового металла
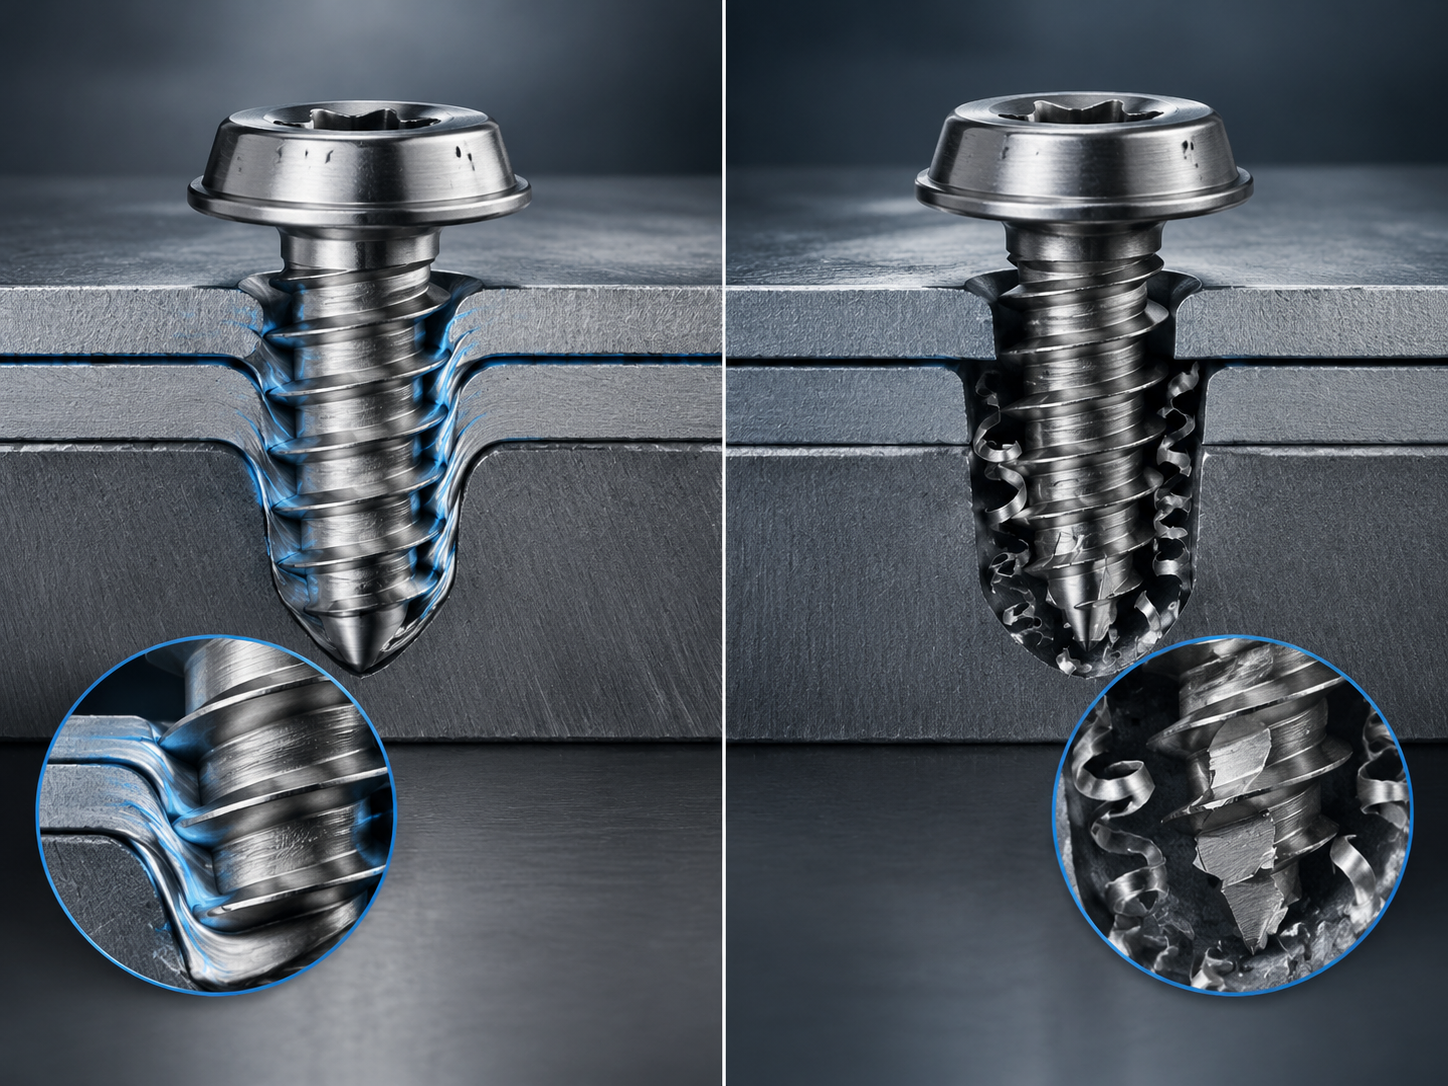
Когда винт входит в листовой металл, он может формировать резьбу путем вытеснения материала или его срезания. Это напрямую влияет на качество стенок отверстия, глубину зацепления резьбы, сопротивление вырыванию и риск деформации листа. Поэтому резьбоформирующие винты и резьбонарезные винты не следует взаимозаменять, основываясь только на внешнем виде или названии продукта.
Руководство Screwtrade по типам винтов для листового металла и выбору материала также рассматривает подложку, общую толщину, сверло, диаметр, длину и зацепление резьбы как часть интегрированного процесса выбора, а не оценивает только диаметр.
Баланс между эффективностью производства, прочностью соединения и будущим обслуживанием
Крупносерийное производство требует быстрой установки, в то время как техническое обслуживание оборудования требует достаточной прочности и возможности разборки. Поэтому инженерный выбор должен учитывать эффективность сборки листового металла, срок службы, удобство ремонта и контроль стружки в производственной среде.
Для одноразовой сборки скорость установки может быть основной целью. Однако для корпусов оборудования, смотровых панелей и промышленных шкафов возможность многократной разборки может быть важнее, чем скорость первоначальной установки.
Как работают резьбоформирующие и резьбонарезные винты
Резьбоформирующие винты: Создание резьбы путем пластической деформации
Резьбоформирующие винты прижимаются к листовому металлу и заставляют материал пластически течь вдоль профиля резьбы. Это создает внутреннюю резьбу, соответствующую винту. Поскольку удаляется относительно мало материала, этот метод крепления обычно сохраняет целостность стенок отверстия и производит ограниченное количество стружки.
Для пластичной тонкой стальной ленты, алюминиевого листа и некоторых более мягких материалов формирование резьбы может уменьшить потери материала. Однако, если лист слишком тонкий или недостаточно пластичный, чрезмерное усилие формовки может привести к появлению приподнятых кромок отверстия или локальной деформации.
Резьбонарезные винты: Создание резьбы путем срезания листового металла
Резьбонарезные винты используют режущие кромки или выемки для удаления части материала и создания резьбы внутри листа. Этот метод может подходить для более твердых материалов или определенных предварительно просверленных отверстий, но необходимо контролировать стружку, заусенцы и повреждение стенок отверстия.
Производительность резьбонарезного винта зависит не только от его профиля резьбы, но и от остроты режущих кромок, пространства для отвода стружки и состояния установочного инструмента. Если стружка не может быть эффективно удалена, сопротивление установке может возрасти, и резьба может сформироваться не полностью.
Взаимосвязь между самонарезающими винтами, самосверлящими винтами и винтами для листового металла
Самонарезающие винты — это широкая промышленная категория. Они включают винты, которые формируют резьбу путем вытеснения материала, а также винты, которые нарезают резьбу в материале. Самосверлящие винты добавляют функцию сверления к процессу формирования резьбы и могут исключить отдельную операцию предварительного сверления, но их конструкция сверла и подходящая толщина листа все равно должны оцениваться независимо.
Руководство Screwtrade по самонарезающим и самосверлящим винтам объясняет, что обычные самонарезающие винты обычно требуют предварительно просверленного отверстия, в то время как самосверлящие винты могут выполнять сверление и крепление при подходящих условиях.
Принципиальная разница между двумя методами формирования резьбы
Основное различие заключается в том, как обрабатывается материал: резьбоформирующие винты в основном вытесняют материал, в то время как резьбонарезные винты удаляют материал для создания резьбы. Эта разница влияет на сопротивление установке, прочность соединения, образование стружки и возможность повторной сборки.
Инженерные решения должны основываться на твердости листа, пластичности, конструкции отверстия и условиях эксплуатации, а не на предположении, что один тип винта подходит для любой сборки листового металла.
Сравнение инженерных характеристик двух типов винтов
Прочность соединения и эффективное зацепление резьбы
Прочность соединения зависит не только от материала винта, но и от эффективного зацепления резьбы, толщины листа и целостности резьбы. В соединениях тонкого листа недостаточная длина зацепления может уменьшить площадь, воспринимающую нагрузку, в то время как чрезмерное усилие формовки может деформировать лист.
При выборе инженеры должны убедиться, что винт сохраняет достаточное эффективное зацепление резьбы в несущем материале после прохождения через внешний лист.
Сопротивление вырыванию, срезу и вибрации
Сопротивление вырыванию в первую очередь зависит от прочности листа, глубины зацепления резьбы и состояния стенок отверстия. Сопротивление срыву зависит от того, остается ли сформированная резьба неповрежденной. В условиях вибрации необходимо совместно оценивать зажимное усилие между винтом и листом, посадку резьбы и усталостное поведение материала.
Для компонентов из легкой стали, корпусов оборудования и механических защитных кожухов также важно определить, не приведет ли длительная вибрация к увеличению отверстия или ослаблению винта.
Требования к предварительно просверленному отверстию и сопротивление установке
Резьбоформирующие решения, как правило, чувствительны к размеру предварительно просверленного отверстия. Слишком маленькое отверстие увеличивает сопротивление установке, в то время как слишком большое уменьшает зацепление резьбы. Резьбонарезные решения могут допускать определенные условия отверстия, но изношенные режущие кромки или плохой отвод стружки также могут увеличить сопротивление установке.
В производстве следует использовать выборочное тестирование для определения взаимосвязи между размером отверстия, скоростью установки и толщиной листа.
Риски образования стружки, заусенцев и деформации листа
Резьбонарезание может образовывать металлическую стружку. Если ее не удалить, она может повлиять на электрооборудование, прецизионные механизмы или движущиеся компоненты. Хотя резьбоформирование производит меньше стружки, тонкие или недостаточно пластичные листы все равно могут иметь приподнятые кромки отверстий, трещины или локальную деформацию.
По этой причине управление стружкой и контроль деформации листа должны быть включены в оценку процессов крепления листового металла.
Многократная разборка и долгосрочное обслуживание
Если сборка листового металла должна часто разбираться, инженеры должны оценить, может ли резьба оставаться неповрежденной. Чрезмерное вытеснение материала может снизить возможность повторной сборки, в то время как повторное нарезание может увеличить отверстие.
Для обслуживаемого оборудования следует использовать испытания на повторную сборку для контроля увеличения отверстия, износа резьбы и сохранения зажимного усилия, а не судить о производительности только по первой установке.
Принципы выбора для различных материалов и толщин листов
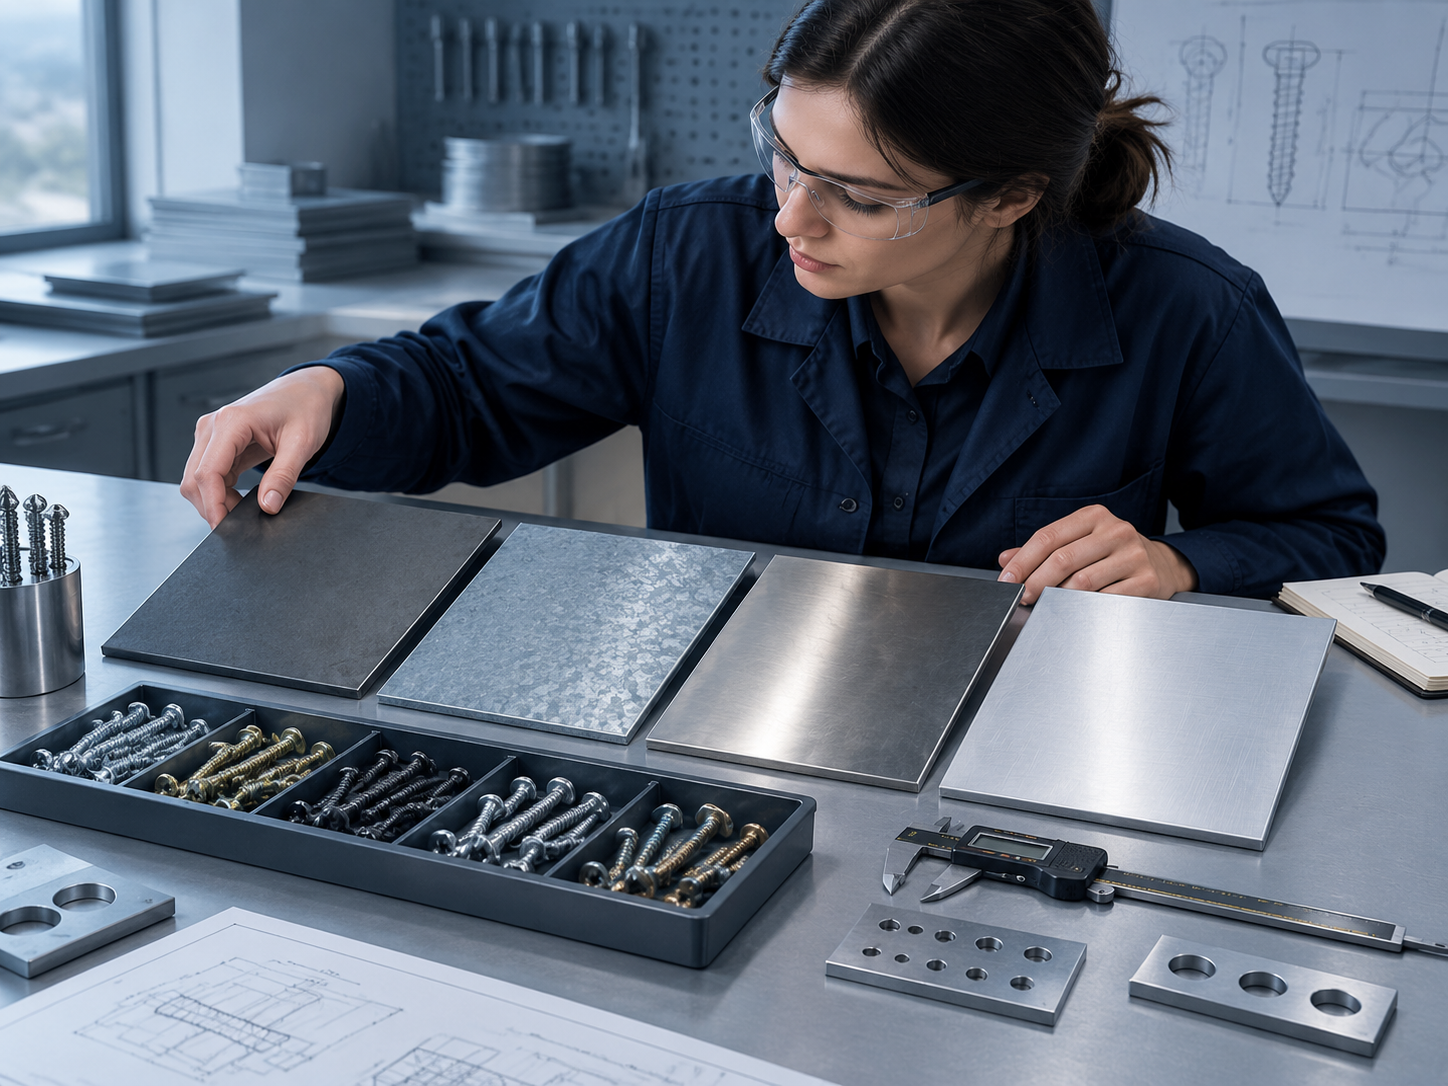
Различия между углеродистой сталью, оцинкованной сталью, нержавеющей сталью и алюминиевым листом
Углеродистая сталь обычно обеспечивает стабильную прочность и обрабатываемость. Оцинкованный лист требует тщательного контроля, чтобы избежать чрезмерного повреждения защитного покрытия. Нержавеющая сталь тверже и более чувствительна к режущей способности и сопротивлению установке. Алюминиевый сплав относительно пластичен, но износу резьбы и сопротивлению срыву следует уделять особое внимание.
Для коррозионных сред инженеры могут обратиться к странице продукта биметаллических самосверлящих винтов Screwtrade и странице продукта самосверлящих винтов из нержавеющей стали 304, при этом все еще подтверждая окончательный выбор материала в соответствии с фактическим листом и условиями эксплуатации.
Требования к выбору для тонких, средних и многослойных листов
Тонкий лист более подвержен деформации кромок отверстия и срыву резьбы. Лист средней толщины предъявляет более высокие требования к способности сверления, эффективному зацеплению резьбы и стабильности соединения. Для многослойных сборок длина винта должна определяться в соответствии с общей толщиной соединения, чтобы резьба не оставалась только в самом внешнем слое.
Влияние твердости и пластичности материала на формирование резьбы
Лист с хорошей пластичностью может подходить для резьбоформирующего решения, в то время как более твердые или менее пластичные материалы могут потребовать более высокой режущей способности.
Когда твердость и пластичность материала не соответствуют конструкции винта, могут возникнуть трудности с установкой, поломка винта, повреждение стенок отверстия или недостаточная нагрузочная способность резьбы.
Различия между предварительно просверленными, предварительно пробитыми и неперфорированными применениями
Предварительное сверление улучшает точность положения отверстия, в то время как предварительная пробивка подходит для высокопроизводительных штамповочных операций. Неперфорированный лист полагается на самосверлящие винты для выполнения как сверления, так и крепления.
Различные типы отверстий изменяют сопротивление установке, качество формирования резьбы и время производственного цикла. Не следует автоматически применять одни и те же параметры установки к каждому условию отверстия.
Определение длины зацепления резьбы в соответствии с толщиной листа
Длина винта должна охватывать эффективные слои соединения, сохраняя при этом достаточное зацепление резьбы. Если винт слишком короткий, прочность соединения может быть недостаточной. Если он слишком длинный, он может проникнуть в заднюю часть сборки, помешать внутренним компонентам или увеличить риск коррозии.
В многослойных сборках инженеры также должны учитывать шайбы, кронштейны, изоляцию и прокладки, которые уменьшают эффективную длину зацепления резьбы.
Применение двух типов винтов в производственных отраслях
Автомобилестроение и производство металлических компонентов
Автомобильные компоненты обычно требуют легкой конструкции, виброустойчивости и эффективности крупносерийной сборки. Для кузовных панелей и узлов кронштейнов инженеры должны балансировать между прочностью соединения, временем производственного цикла и будущими требованиями к обслуживанию.
В этих приложениях конструкция резьбы должна быть совместима с процессами штамповки, автоматической подачей винтов и параметрами электроинструмента.
Бытовая техника, электронное оборудование и электрические корпуса
Корпуса бытовой техники и электронного оборудования часто используют тонкую сталь, оцинкованный лист или алюминиевый сплав. В дополнение к механической прочности, метод крепления должен контролировать видимую деформацию, металлическую стружку и риски поражения электрическим током.
Если оборудование требует регулярного сервисного доступа, возможность многократной разборки и стабильность отверстия также должны быть учтены при проектировании.
Корпуса машин и промышленные шкафы
Промышленные шкафы обычно требуют многократной разборки и длительной эксплуатации. Ключевые соображения включают долговечность резьбы, виброустойчивость и возможность замены или повторной установки крепежа во время технического обслуживания.
Для этих сборок максимизация скорости первоначальной установки сама по себе может не дать наилучшего инженерного решения. Также следует учитывать влияние винта на внутренние компоненты, кабели и защитные конструкции.
Строительные металлические компоненты и легкие стальные конструкции
Строительные металлические компоненты уделяют больше внимания толщине листа, коррозии окружающей среды, стабильности соединения и эффективности установки. Различные конструктивные участки могут требовать разных типов винтов для листового металла, выбираемых в зависимости от направления нагрузки и условий эксплуатации.
Для кровли, стеновых панелей и стальных каркасных соединений инженеры могут обратиться к руководству Screwtrade по самосверлящим винтам для металлической кровли. Однако основное внимание в этой статье уделяется механизму формирования резьбы, а не рекомендации конкретного кровельного продукта.
Компоненты листового металла, требующие автоматизированной крупносерийной сборки
Автоматизированные производственные линии требуют стабильной подачи винтов, стабильности размеров и предсказуемого сопротивления установке. Развитие технологии крепления металла также приводит к более тесной интеграции крепежа с электроинструментами, системами технического зрения и системами мониторинга процессов.
При крупносерийной сборке стабильность между производственными партиями важнее, чем краткосрочная производительность одного образца.
Распространенные отказы соединений и методы контроля качества
Срыв резьбы, увеличение отверстия и недостаточное зажимное усилие
Срыв резьбы обычно связан с чрезмерно тонким листом, отверстиями большого размера, недостаточным сопротивлением установке или неправильной длиной винта. Как только отверстие увеличивается, эффективная площадь, воспринимающая нагрузку, уменьшается, что может еще больше снизить зажимное усилие.
Растрескивание, деформация и локальное разрушение листа
Недостаточная пластичность листа, чрезмерное усилие формовки или установка под углом могут вызвать трещины и локальное разрушение. Для сборок из тонкого листа расстояние до края и направление установки также являются важными конструктивными факторами.
Стружка, заусенцы и винты, которые не могут полностью войти в сборку
Стружка, образующаяся при резьбонарезании, может повлиять на зацепление резьбы, если она не удаляется. Чрезмерные заусенцы также могут создавать зазоры между листами, видимые дефекты или помехи при последующей сборке.
Для применений, требующих низкого образования стружки, инженеры должны оценить резьбоформирующее решение или добавить этапы удаления стружки и контроля кромок отверстий в процесс.
Ослабление при вибрации и длительное усталостное разрушение
Длительная вибрация может постепенно снижать зажимное усилие в месте соединения. В дополнение к самому винту, инженеры должны учитывать жесткость листа, расстояние между крепежными элементами, направление нагрузки и усталостные характеристики всей конструкции.
Контроль качества предварительно просверленных отверстий, направления установки и процесса сборки
Стабильная сборка листового металла требует контроля размера отверстия, положения отверстия, нахлеста листов и перпендикулярности винта. При крупносерийном производстве также следует контролировать аномальную установку, пропущенные винты, установку под углом и отклонение положения отверстия.
Базовые испытания на сопротивление вырыванию, срезу и коррозии
Контроль качества может включать испытания на сопротивление вырыванию, сопротивление срыву, сопротивление срезу и коррозионную стойкость.
Для длительного применения на открытом воздухе материал, покрытие и условия эксплуатации должны оцениваться вместе. Руководство Screwtrade по коррозионно-стойким покрытиям обсуждает особенности применения покрытий Ruspert, Dacromet и цинкового покрытия.
Как создать инженерный процесс выбора винтов для листового металла
Определите материал листа, толщину и количество слоев
Сначала определите тип листа, твердость, пластичность, общую толщину и количество соединяемых слоев. Эти параметры определяют базовый диапазон методов формирования резьбы и длин винтов.
Определите, требуется ли предварительно просверленное отверстие
Если производственный процесс уже включает пробивку или сверление, инженеры должны оценить, может ли предварительно просверленное отверстие улучшить стабильность сборки. Если цель состоит в сокращении операций, могут рассматриваться самосверлящие винты, но их способность к сверлению должна быть подтверждена для данной толщины листа.
Оцените требования к прочности, вибрации и разборке
Статические соединения, соединения, подверженные вибрации, и обслуживаемые соединения имеют разные требования. Инженеры должны определить требуемую нагрузку на растяжение, нагрузку на срез, виброустойчивость и количество циклов разборки перед выбором конструкции резьбы.
Сравните резьбоформирующие и резьбонарезные решения
Для пластичного листа, где важны низкое образование стружки и высокая эффективность, резьбоформирующие винты могут быть оценены в первую очередь. Для более твердых материалов, определенных предварительно просверленных отверстий или применений, требующих, чтобы винт нарезал резьбу, резьбонарезные винты могут быть более подходящими.
Проверьте эффективность установки, риск отказа и срок службы
Тестирование должно не только подтверждать возможность установки винта. Оно также должно оценивать сопротивление установке, деформацию листа, целостность резьбы, возможность многократной разборки и состояние соединения после длительной вибрации.
Подтвердите окончательное решение по креплению с помощью тестирования
Окончательное решение должно основываться на испытаниях с использованием фактического материала и условий процесса. Полученная спецификация должна определять размер отверстия, длину винта, метод установки и критерии контроля, а не полагаться только на опыт.
Если применение требует соответствия конкретным листовым материалам, чертежам, стандартам или условиям серийного производства, технические требования могут быть отправлены через страницу Свяжитесь с нами Screwtrade. Эта страница позволяет пользователям предоставлять информацию, такую как спецификации, стандарты, покрытие, тип шайбы, упаковка и требования к количеству.
Тенденции развития технологии крепления листового металла
Высокопрочные соединения в более тонком листе
По мере расширения легкого производства промышленность нуждается в более высокой прочности соединений в более тонком листе. Это приведет к дальнейшей оптимизации геометрии резьбы, материалов крепежа и конструкции стенок отверстия.
Конструкции резьбы с низким сопротивлением для автоматизированной сборки
Автоматизированное производство требует стабильного сопротивления установке, контролируемых нагрузок на оборудование и меньшего количества поломок винтов, отказов подачи и установки под углом. Поэтому конструкции с низким сопротивлением, подходящие для высокоскоростной сборки, станут все более важными.
Многоматериальные соединения и легкое производство
Совместное использование стали, алюминия, листов с покрытием и композитных материалов создает дополнительные проблемы для технологии крепления металла. Будущие решения для крепления должны учитывать прочность, коррозию и различия в тепловом расширении.
Малосгружечное, мало загрязняющее и устойчивое производство
Уменьшение количества стружки помогает поддерживать более чистую производственную среду и снижает затраты на очистку и утилизацию отходов. Мало загрязняющее производство, эффективность использования материалов и конструкции, поддерживающие разборку, все чаще будут становиться частью системы крепления листового металла.
Цифровой мониторинг и прослеживаемость качества процесса соединения
Датчики, системы технического зрения и управление производственными данными могут выявлять аномалии установки, отклонения положения отверстия и проблемы с качеством соединения в режиме реального времени. Цифровая прослеживаемость поможет производителям перейти от контроля после процесса к управлению процессом.
Заключение: Выбирайте правильный винт в соответствии с механизмом соединения
Резьбоформирующие и резьбонарезные винты не имеют абсолютного победителя
Резьбоформирующие винты и резьбонарезные винты подходят для разных материалов, условий отверстий и производственных сред. Их различия не должны сводиться к тому, какой тип универсально лучше. Правильное решение должно основываться на фактическом механизме соединения.
Правильный выбор зависит от материала, толщины, типа отверстия и метода сборки
Твердость материала, толщина листа, предварительно просверленные отверстия, эффективное зацепление резьбы, нагрузка на соединение и требования к разборке влияют на конечный результат. Только путем совместной оценки этих факторов производители могут установить стабильное решение для сборки листового металла.
Надежные соединения листового металла требуют координации между крепежом, процессом и контролем качества
Надежное крепление листового металла — это не просто выбор одного винта. Оно зависит от конструкции резьбы, совместимости материалов, процесса установки, контроля процесса и условий эксплуатации.
Для производителей установление систематического стандарта крепления листового металла имеет важное значение для повышения качества соединений и снижения риска отказа.
Related News
Other news you might be interested in
Почему саморезы не сверлят: контрольный список по материалу и монтажу
Когда саморез вращается против стали, не продвигаясь вперед, вопрос о покупке становится срочным: должен ли монтажник изменить настройки инструмента, должен ли покупатель заказать другой винт, или поставщику следует проверить партию? Полезная диагностика начинается с точного определения места, где сверление останавливается. Зафиксируйте материал в этой точке, проверьте выбранный винт на соответствие сборке, а затем сравните условия монтажа. Такой подход дает покупателям более четкую основу для решения, что изменить и какие доказательства запросить.
Массовые самонарезающие винты: Контрольный список RFQ для импортеров и дистрибьюторов в США
При закупке массовых самонарезающих винтов цена за единицу полезна только в том случае, если точно известно, что она включает. Два коммерческих предложения могут выглядеть как описание одного и того же продукта, но отличаться по размерам, покрытию, упаковке или условиям поставки. Для импортеров и дистрибьюторов в США, управляющих несколькими SKU, эти различия могут затруднить сравнение поставщиков. Четкий запрос котировки (RFQ) помогает поставщикам понять ваши требования и дает вашему отделу закупок единую основу для анализа их предложений. Этот контрольный список объясняет, что включить, какие детали необходимо подтвердить и как превратить первоначальный запрос в спецификацию, которую могут проверить как покупатель, так и поставщик.
Want to know more?
Get in touch with us for more information about our services and products.